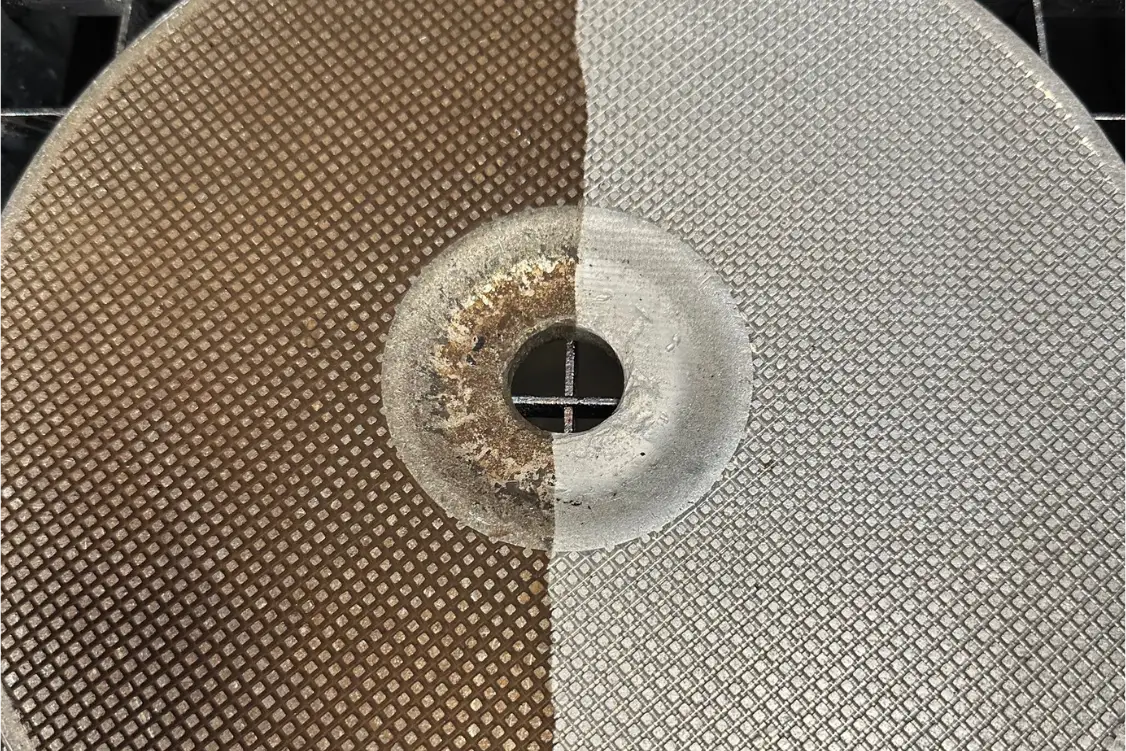
Das Prinzip in Kürze
Laserreinigung ist Abtragen mit Licht. Ein gepulster Laser schickt in jeder Sekunde Zehntausende kurzer Lichtpulse auf die Oberfläche. Jeder Puls dauert nur Nanosekunden, also Milliardstelsekunden, und beleuchtet eine Fläche von wenigen Millimetern. Rost, Lack, Farbe, Öl und Fett nehmen dieses Licht auf, erhitzen sich schlagartig und verdampfen oder platzen ab. Fachleute sprechen allgemein von Deckschichten oder Verunreinigungen.
Der Fachbegriff heißt Laserablation. Er meint jedes Abtragen von Material mit Laserstrahlung, auch das Gravieren und Bohren. Von Laserreinigung spricht man, wenn nur das entfernt wird, was nicht zum Bauteil gehört.
Ein Scanner im Bearbeitungskopf reiht die Pulse mit Überlappung aneinander. Für das Auge entsteht daraus eine durchgehende Linie von einigen Zentimetern Länge. Der Bediener führt sie wie einen breiten Pinsel über die Fläche.
Laserablation: was am Bauteil passiert
Das Fraunhofer ILT nennt zwei Mechanismen, die meist gemeinsam wirken. Beim ersten verdampft oder zersetzt sich die Schicht. Beim zweiten sprengen thermische Spannungen und Stoßwellen sie ab: Die schlagartige Erwärmung setzt die Schicht unter Spannung, und das entstehende Plasma schickt eine Druckwelle hinterher. Bei Rost überwiegt nach einer Untersuchung von 2025 das Absprengen, bei Öl das Verdampfen.
Schema, nicht maßstäblich
Genug Energie für die Schicht, zu wenig für das Metall
Energiedichte des Pulses →
Unter der Abtragsschwelle. Der Puls erwärmt die Schicht, löst sie aber nicht. Die Fläche bleibt, wie sie ist.
Im Prozessfenster. Die Schicht nimmt die Energie auf und wird Puls für Puls abgetragen. Das freigelegte Metall verträgt mehr und bleibt unverändert.
Über der Schwelle des Grundmetalls. Die Schicht ist weg, aber auch die Metalloberfläche schmilzt an oder verfärbt sich.
- Laserstrahl: Der Scanner im Bearbeitungskopf führt ihn als Linie über die Fläche.
- Schicht: Rost, Lack, Oxid oder Öl.
- Grundmetall.
- Absaugung: nimmt Partikel und Rauch am Entstehungsort auf.
Die entscheidende Größe ist die Energiedichte, also die Energie eines Pulses bezogen auf die getroffene Fläche. Unterhalb einer Schwelle passiert nichts, egal wie oft der Strahl über die Stelle fährt. Oberhalb setzt der Abtrag ein. Die Schicht hat eine solche Schwelle, das Grundmetall eine zweite. Liegt die zweite höher, gibt es dazwischen ein Prozessfenster. Die Grafik zeigt die drei Fälle.
Wo die Schwellen liegen, lässt sich aus keiner Tabelle ablesen. Veröffentlichte Werte reichen von 0,2 bis 25 J/cm², je nach Schicht, Werkstoff, Pulsdauer und Überlappung der Pulse. Über die Eignung entscheidet deshalb der Versuch am Bauteil und nicht das Datenblatt.
Warum das Metall stehen bleibt und wann nicht
Zwei Eigenschaften schützen das Grundmetall. Die erste: Es nimmt weniger Licht auf als die Schicht. Poliertes Eisen absorbiert bei der Wellenlänge eines Faserlasers gut ein Drittel der Strahlung, kaltgewalzter Baustahl etwa die Hälfte, warmgewalzter Stahl mit seiner Oxidhaut über 80 %. Eisenoxide erhöhen die Absorption, ob sie als Walzhaut oder als Rost auf dem Stahl sitzen.
Die zweite: Metall leitet Wärme schnell ab, und der Puls ist vorbei, bevor sie sich staut. Ist die Schicht weg, trifft der nächste Puls auf blankes Metall und richtet dort nichts mehr aus. Das Fraunhofer ILT nennt einen solchen Prozess selbstbegrenzend und schreibt, auf Metall sei das meistens gegeben.
Meistens heißt nicht immer. In drei Fällen leidet das Metall:
- Die Energiedichte liegt über seiner Schwelle. Dann schmilzt die Oberfläche an. In einem Versuch an Aluminium war der Lack bei 16,5 W Laserleistung entfernt, das Grundmaterial aber schon leicht angeschmolzen.
- Der Strahl fährt zu langsam oder einmal zu oft über die blanke Stelle. Stahl bekommt dann einen blauschwarzen Oxidfilm.
- Der Laser arbeitet im Dauerstrich. Die Wärme staut sich, und das Risiko für Verzug und Oxidation steigt.
Die Unfallversicherer fassen das in einem Halbsatz zusammen: Die Reinigung erfolge schonend und beschädigungsfrei, und zwar „bei geeigneter Prozessparametrierung“.
Gepulst oder Dauerstrich
Zwei Betriebsarten stehen zur Wahl. Der gepulste Laser gibt seine Energie in kurzen Stößen ab, der Dauerstrichlaser (CW für „continuous wave“) ohne Unterbrechung. Bei gleicher mittlerer Leistung liegt die Leistung im Puls um ein Vielfaches höher.
Gepulst
Kurze Pulse, dazwischen Pausen
- Puls
- mittlere Leistung
Wärmeeintrag ins Bauteil: gering
- Die Leistung im Puls liegt weit über der mittleren Leistung.
- Die Schicht wird abgetragen, bevor die Wärme tief ins Bauteil gelangt.
- Für dünne Bleche, Formen und maßhaltige Teile.
Dauerstrich (CW)
Die Leistung liegt ohne Pause an
- Leistung im Strahl, zugleich die mittlere Leistung
Wärmeeintrag ins Bauteil: hoch
- Der Strahl gibt ständig Energie ab, das Bauteil erwärmt sich deutlich stärker.
- Dicke Schichten auf großer Fläche gehen schneller.
- Für massive Stahlteile, die Wärme gut ableiten.
Gepulste Laser mit Pulsen von einigen zehn bis einigen hundert Nanosekunden sind beim Reinigen die übliche Wahl, weil sie das Bauteil am wenigsten erwärmen. Dauerstrichlaser werden für große Flächen eingesetzt, bei denen die Wärme weniger stört. Welche Modelle im Sortiment wie arbeiten und was QCW bedeutet, steht auf der Seite Pulslaser-Reinigungsgeräte.
Faserlaser und CO₂-Laser: der Unterschied
Reinigungslaser für Metall sind heute fast immer Faserlaser. Ihr Licht hat eine Wellenlänge von rund 1064 nm, etwa einem Tausendstelmillimeter. CO₂-Laser strahlen bei 10 600 nm, also zehnmal langwelliger. Beide liegen im Infrarot und sind für das Auge unsichtbar.
Wellenlänge
Beide Laserarten arbeiten im unsichtbaren Infrarot
- Ultraviolett
- Sichtbares Licht
- Infrarot
Für Metall macht die Wellenlänge einen großen Unterschied. Stahl nimmt bei 10 600 nm nur wenige Prozent der Strahlung auf, bei gut 1000 nm etwa 37 %. Kunststoffe, Holz und Glas verhalten sich umgekehrt und absorbieren das Licht des CO₂-Lasers stark. Deshalb bearbeitet der CO₂-Laser vor allem organische Werkstoffe und der Faserlaser Metall.
Der zweite Unterschied ist praktischer Art. Licht mit 1 µm Wellenlänge lässt sich durch ein Glasfaserkabel leiten. Das Gerät steht in der Ecke, der Bediener arbeitet mit dem Bearbeitungskopf an einem mehrere Meter langen Kabel. Für leistungsstarke CO₂-Strahlung gibt es solche Fasern nicht.
Verschwunden ist der CO₂-Laser aus der Reinigung nicht. Er wird je nach Werkstoff weiter eingesetzt und gilt als weniger riskant für das Auge. Der unsichtbare Strahl des Faserlasers dagegen gelangt bis auf die Netzhaut. Das ist der Grund für die strengen Regeln, die der Artikel Laserschutz bei der Laserreinigung erklärt.
Woraus ein Laserreinigungsgerät besteht
Eine Laserreinigungsmaschine, kurz Laserreiniger, besteht aus vier Teilen. Im fahrbaren Grundgerät sitzen die Laserquelle, die Kühlung und die Steuerung. Kleine Geräte werden mit Luft gekühlt, größere mit Wasser. Ein flexibles Lichtleitkabel führt das Licht zum Bearbeitungskopf, den der Bediener in der Hand hält. Bei den Modellen im Sortiment ist es laut Hersteller meist 10 m lang.
Im Kopf bündelt eine Linse den Strahl, und ein Scanner mit schnell schwingenden Spiegeln, ein sogenannter Galvanometer-Scanner oder kurz Galvo, zieht ihn zur Linie. Das vierte Teil ist die Absaugung. Sie sitzt am Kopf oder steht daneben und nimmt auf, was der Laser löst.
Was sich am Gerät einstellen lässt
Ob eine Aufgabe im Prozessfenster liegt, entscheidet sich an wenigen Stellgrößen. Die meisten wählt der Bediener am Gerät, zwei bestimmt er mit der Hand.
| Stellgröße | Was sie bewirkt |
|---|---|
| Mittlere Leistung | bestimmt, wie viel Fläche pro Stunde möglich ist |
| Pulsdauer und Pulsenergie | legen fest, wie hart der einzelne Puls trifft |
| Pulsfrequenz | legt fest, wie dicht die Pulse aufeinander folgen |
| Scanbreite | eine breitere Linie schafft mehr Fläche pro Zug, verteilt die Energie aber dünner |
| Scangeschwindigkeit | steuert, wie stark sich die Pulse überlappen |
| Abstand zum Bauteil | nur im Fokus stimmt die Energiedichte; die Hand hält ihn |
| Zahl der Durchgänge | dicke Schichten brauchen mehrere; die Hand bestimmt das Tempo |
Wie schnell das Ganze geht, hängt von denselben Größen und von der Schicht ab. Ein Hersteller nennt für ein System mit 500 W diese Flächenraten pro Stunde: 15 bis 20 m² beim Entölen, 5 bis 10 m² bei leichten Oxidschichten, 3 bis 10 m² bei Lack und 3 bis 6 m² bei Trennmittelresten in Formen.
Reinigen ohne Chemie und Wasser: was der Laser braucht und was nicht
Anders als herkömmliche Verfahren wie Strahlen oder Beizen kommt Laserreinigung ohne Strahlmittel, ohne Lösemittel und ohne Wasser aus. Als Abfall bleibt höchstens das, was vorher auf dem Bauteil saß, und ein Teil davon verascht noch während der Bearbeitung. So steht es beim Fraunhofer ILT.
Sauber im Sinne von rückstandsfrei ist das Verfahren deshalb nicht. In einem geschlossenen Raum ohne Absaugung wurden beim Laserentrosten im Mittel über 7000 µg Feinstaub (PM10) pro Kubikmeter Luft gemessen. Die DGUV verlangt, Rauche und Dämpfe an der Entstehungsstelle zu erfassen und abzusaugen. Als mögliche Gefahrstoffe aus alten Beschichtungen nennt sie Bleimennige, Chromate, Zink und asbesthaltige Füllstoffe.
Gebraucht werden außerdem Strom, ein abgegrenzter Arbeitsbereich und Schutzbrillen. Laut ist das Verfahren nicht: Der Pegel liegt nach Angaben der DGUV in der Regel unter 80 dB(A).
Wo Laserreinigung eingesetzt wird
In der Fertigung dient sie meist der Vorbereitung. Vor dem Schweißen, Löten oder Kleben nimmt der Laser Öl, Fett, Oxide oder Beschichtungen von genau der Stelle, die gefügt wird. In der Automobilindustrie läuft das meist automatisch in der Linie. Ein Hersteller berichtet von einem Tellerrad, dessen Phosphatschicht der Laser in weniger als 10 Sekunden entfernt.
In der Instandhaltung geht es um Formen und Werkzeuge mit Trennmittelresten, um Maschinenteile und um einzelne Roststellen. Bei großen Stahlbauten wie Brücken, Hallen oder Masten von Windrädern entfernt der Laser verwitterte Altbeschichtungen, Rost und Oxide vor dem Neuanstrich. Das Fraunhofer ILT nennt als Schwierigkeit dabei, intakte Schutzschichten stehen zu lassen.
Wo Laserreinigung an Grenzen kommt
- Dicke Schichten. Ab etwa 0,5 mm gilt der Abtrag in der Regel als unwirtschaftlich, besonders auf mehreren Quadratmetern.
- Walzzunder. Fest haftende Walzhaut entfernt ein gepulster Laser nicht wirtschaftlich. Sie wird gestrahlt oder mechanisch gelöst.
- Verdeckte Stellen. Der Strahl braucht freie Sicht. Verwinkelte Rohre und Kühlkanäle lassen sich nicht reinigen.
- Sehr große Flächen. Hier ist Strahlen schneller, das schreiben auch Laserhersteller.
- Kunststoff als Untergrund. Nimmt der Untergrund das Licht ähnlich gut auf wie der Schmutz, fehlt der Unterschied, von dem das Verfahren lebt.
- Grate und Kalk. Entgraten und das Entfernen mineralischer Ablagerungen gehen nicht.
Was daraus für die Wahl eines Geräts folgt
Aus dem Prinzip ergeben sich die Fragen, die vor dem Kauf zu klären sind. Welche Schicht sitzt auf welchem Werkstoff, und wie dick ist sie? Das bestimmt Betriebsart und Leistungsklasse. Wie groß ist die Fläche pro Auftrag? Davon hängt ab, ob 100 W reichen oder 1000 W nötig sind. Was geschieht danach mit dem Teil? Daran entscheidet sich, ob die blanke Fläche genügt oder eine bestimmte Rauheit verlangt ist. Die Kaufberatung geht diese Punkte der Reihe nach durch.
Welche Leistung brauchen Sie, und was kostet sie?
Nennen Sie Werkstoff, Schicht und Fläche. Das Angebot nennt Leistungsklasse und Preis.
Für die häufigsten Aufgaben gibt es eigene Seiten: Rost entfernen, Entlacken und Oberflächenvorbereitung.