Warum Formen ein Fall für den Laser sind
In jeder Form bleibt etwas zurück: Reste des Produkts, Trennmittel, bei Kunststoff die Beläge, die aus dem Werkstoff selbst stammen. Sie müssen regelmäßig herunter, und die Form soll dabei bleiben, wie sie ist. Daran scheitern die klassischen Verfahren. Beim Strahlen verrunden feine Gravuren, das Strahlmittel verstopft Entlüftungen, und der Abtrag nutzt die Form ab. Formen mit Federentlüftungen dürfen nach Angaben eines Herstellers gar nicht gestrahlt werden.
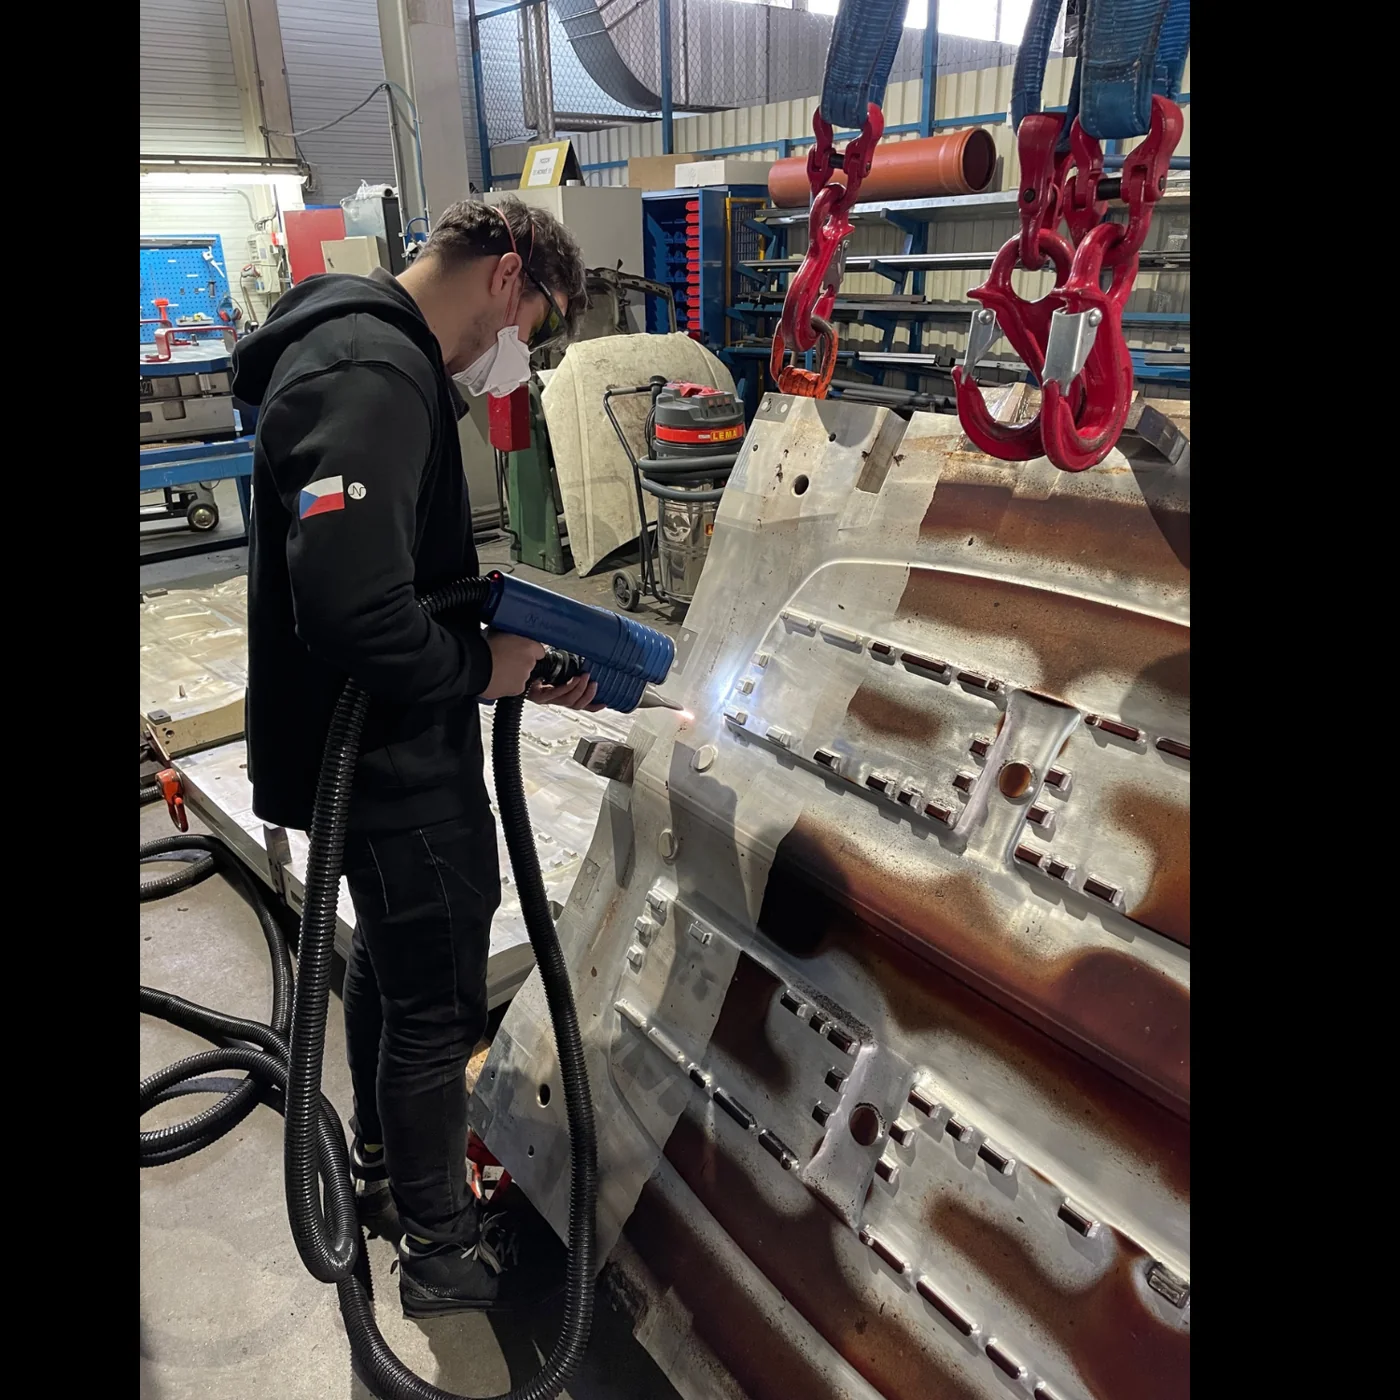
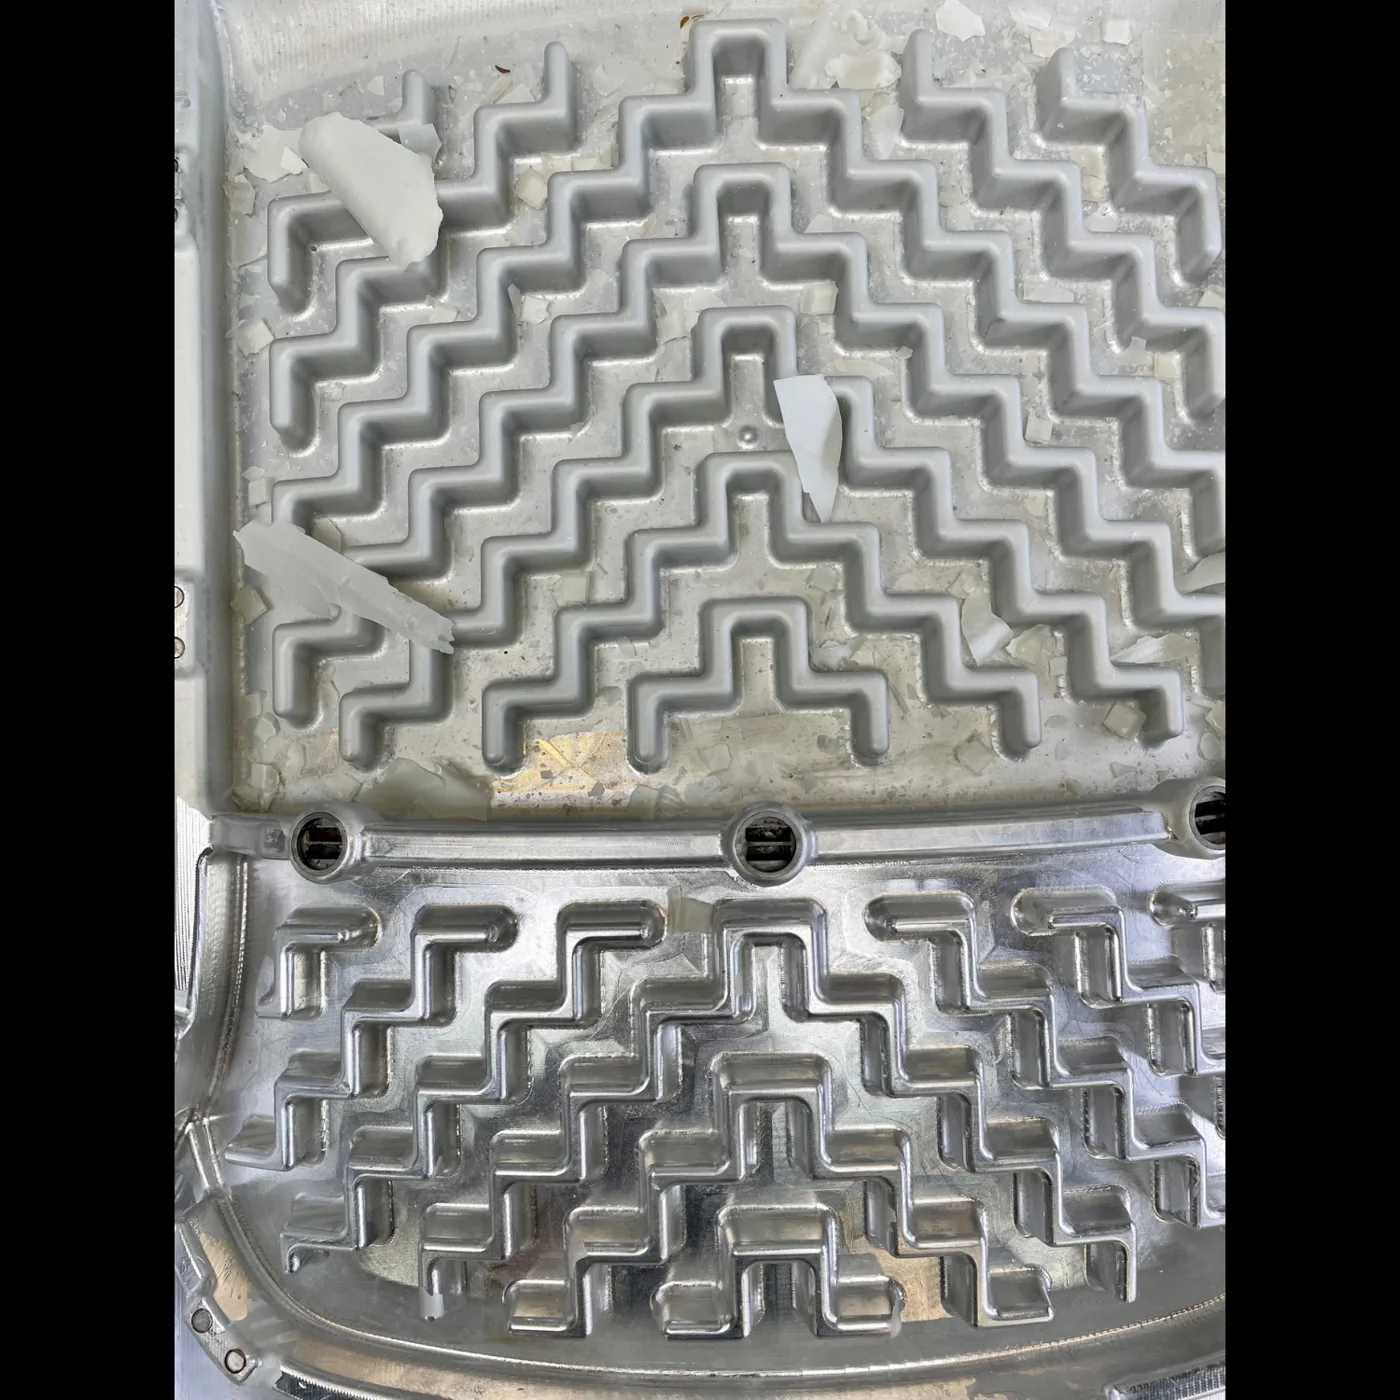
Der Laser nimmt den Belag ab und lässt das Metall stehen. Ein Hersteller berichtet von Elastomerformen, an denen auch nach mehreren tausend Reinigungszyklen weder Kantenerosion noch mechanischer Abtrag festzustellen ist. Für die Lebensdauer eines Werkzeugs zählt genau das. Dazu kommt die Zeit: Die Form kann heiß und eingebaut bleiben, das Abkühlen, Ausbauen und Wiederaufheizen entfällt.
Wie der Abtrag funktioniert, erklärt der Artikel Wie funktioniert Laserreinigung?. Hier geht es darum, bei welchen Formen das Verfahren belegt ist und wo es der Form schaden kann.
Welche Formen mit dem Laser gereinigt werden
Belegt ist das Verfahren vor allem durch die Hersteller der Anlagen. Wählen Sie eine Formart:
Formarten
Was für welche Form dokumentiert ist
ReifenReifenformen. Das am besten dokumentierte Beispiel. Zwei Hersteller nennen 30 bis 60 und 25 bis 75 Minuten je Form. Gereinigt wird handgeführt in der Presse oder automatisch an der ausgebauten Form. Formen mit Mikroentlüftungen bleiben unbeschädigt.
GummiElastomerformen. Formen für Teile aus EPDM, NBR oder Naturkautschuk werden von Trennmittelresten und vercrackten Elastomerresten befreit, auch heiß und eingebaut.
SpritzgussSpritzgieß- und Pressformen. Ein Hersteller führt sie für sein mobiles System auf, auch für die Reinigung in der Presse. Einen dokumentierten Fall mit Zykluszeiten haben wir nicht gefunden. Alte Beläge gehen deutlich schwerer ab als frische.
CFKFaserverbundformen. Nach Herstellerangaben werden Formen aus Nickel, Stahl, Aluminium und Invar ohne Schäden gereinigt, automatisiert mit deutlich über 20 m² pro Stunde.
BackformenWaffel- und Backformen. Gereinigt wird offline oder im heißen Ofen bei über 200 °C, ohne den Backprozess zu unterbrechen. Die Fläche muss aus Metall sein. Bei pulverförmigen und dicken Rückständen stößt das Verfahren an Grenzen.
Bei Reifenformen ist das Verfahren am besten belegt. Ein deutscher Hersteller schreibt, seine automatische Zelle stehe bei den zehn größten Reifenherstellern. Die Form bleibt dabei im Container, für jede Form gibt es ein eingelerntes Programm, und die geschlossene Zelle ist als Laserklasse 1 ausgeführt. Der Lärm liegt nach seinen Angaben unter 78 dB(A).
Beim Spritzguss ist die Datenlage dünner. Das Fraunhofer IFAM beschreibt, woher die Beläge kommen: meist aus dem Kunststoff selbst. Leichte Bestandteile setzen zuerst die Entlüftungen zu, schwere bilden einen Film in der Kavität. Gereinigt wird meist von Hand. Als trockene Verfahren nennt das Institut CO₂-Schneestrahlen und Lasersysteme, Zahlen zum Laser nennt es nicht.
Laser, Trockeneis oder Strahlen
Die naheliegende Alternative ist das Trockeneis. Es reinigt ebenfalls an der heißen Form in der Presse, und die Unfallversicherer führen es ausdrücklich für Formen in Gussverfahren, Warmumformwerkzeuge und Pressformen auf.
| Lasergepulst | TrockeneisPellets und Druckluft | Strahlenfestes Strahlmittel | |
|---|---|---|---|
| Kontur und Gravur | spricht dafür: kein Abtrag am Formwerkstoff | spricht dafür: für Formen verbreitet | spricht dagegen: verrundet Gravuren, nutzt die Form ab |
| Entlüftungen | spricht dafür: bleiben frei | mit Einschränkung: Schmutz kann in Ventilöffnungen gelangen | spricht dagegen: Strahlmittel verstopft sie |
| Heiß und eingebaut reinigen | spricht dafür: ja | spricht dafür: ja | spricht dagegen: Form wird ausgebaut |
| Lärm | spricht dafür: meist unter 80 dB(A) | spricht dagegen: 75 bis 125 dB(A) | spricht dagegen: Lärm und Staub brauchen eine Kabine |
| Was verbraucht wird | spricht dafür: Strom, Filter | mit Einschränkung: Trockeneis, Druckluft | mit Einschränkung: Strahlmittel, Druckluft |
| Was übrig bleibt | spricht dafür: die Rückstände im Filter | mit Einschränkung: Schmutz verteilt sich als Staub | spricht dagegen: Strahlmittel mit Rückständen |
spricht dafürmit Einschränkungspricht dagegen
Zwei Hinweise zur Tabelle. Die Aussagen über Trockeneis in der Zeile Entlüftungen und in der letzten Zeile stammen von einem Laserhersteller, also von einem Wettbewerber des Verfahrens. Und die Trockeneis-Seite hat eigene Zahlen: Ein Hersteller von Trockeneisgeräten schreibt, das Reinigen heißer Seitenwände in der Presse dauere 11 Minuten, der herkömmliche Ablauf mit Abkühlen, Ausbauen, Reinigen und Aufheizen rund 13 Stunden.
Bleibt das Bad. Für Vulkanisierformen ist das heiße alkalische Tauchbad mit Bürsten weit verbreitet. Auf lange Sicht führt es nach einer Forschungsarbeit zum Ausfall der Form durch Korrosion und mechanische Schäden. Spritzgießwerkzeuge werden für die herkömmliche Reinigung oft vollständig zerlegt, mit langem Stillstand und viel Lösemittel.
Wo der Laser der Form schaden kann
Ein Hersteller nennt die Grenzen seines Verfahrens selbst. Bei stark hinterschnittenen Konturen ist es nicht anwendbar, in sehr tiefen und dünnen Bohrungen nicht möglich. Galvanisch hergestellte Nickelformen und hochglanzpolierte Formen neigen nach der Laserbehandlung zu Glanzgradänderungen. Dicke örtliche Anhaftungen wie Klumpen aus Gummi oder Kunststoff gehen nur ineffizient ab.
| Formoberfläche | Was dokumentiert ist |
|---|---|
| Stahl, Aluminium, Invar | ohne Schäden gereinigt (Herstellerangabe) |
| Hochglanzpoliert | Glanzgrad kann sich ändern |
| Galvanisch hergestelltes Nickel | Glanzgrad kann sich ändern |
| Verchromt | gereinigt bei 0,97 J/cm²; über 10,2 J/cm² Risse in der Chromschicht |
| Nichtrostender Stahl, Reinigung im Kilowattbereich | Oxidschicht und chromärmere Zone möglich |
Bei verchromten Formen ist das Fenster eng. In einer Untersuchung reinigte ein Laser mit 100 W Gummireste in einem Durchgang, mit aufgeweitetem Strahl und 0,97 J/cm² je Puls. Eine zweite Arbeit fand Risse in der Chromschicht oberhalb von 10,2 J/cm² und auch dann, wenn mehr als drei Pulse dieselbe Stelle trafen. In Nuten kann die Schwelle, ab der dicker Gummi vollständig abgeht, sogar über der Schadensschwelle der Form liegen.
Zahlen zur Glanz- oder Rauheitsänderung an polierten, genarbten oder beschichteten Werkzeugstählen haben wir nicht gefunden. Wer eine Form mit Narbung, Hochglanz oder PVD-Schicht hat, sollte auf einem Versuch an einem Musterteil oder einer ausgemusterten Form bestehen.
Gereinigt wird übrigens die Metallform, nicht das Kunststoffteil. Für Kunststoff und Gummi selbst ist die Laserreinigung bei 1064 nm nach Herstellerangaben selten geeignet.
Welche Leistung, welche Bauform
Formen werden mit gepulsten Lasern im Nanosekundenbereich gereinigt. In den beiden Untersuchungen an verchromten Formen waren es 100 W und 500 W. Ein Anlagenhersteller führt mobile Systeme bis 1 kW. Die Leistung bestimmt vor allem die Zeit je Form und sagt wenig darüber, ob die Oberfläche unverändert bleibt. Das entscheidet die Energiedichte.
Für die Bauform gibt es zwei Wege. Wer in der Presse reinigt, arbeitet mit einem handgeführten Gerät und damit mit einem offenen Laser der Klasse 4. Arbeitsbereich, Schutzbrille und Absaugung gehören dazu, wie im Artikel Laserschutz beschrieben. Wer ausgebaute Formen in gleichbleibender Folge reinigt, kann über eine geschlossene Zelle nachdenken; die Seite zur automatisierten Laserreinigung nennt, was dafür zu klären ist.
Was in die Geräteanfrage gehört
Benennen Sie Formmaterial, Oberflächenbehandlung und Rückstände möglichst genau. Ablagerungen aus Spritzguss, Gummiverarbeitung oder Druckguss sind keine einheitliche Reinigungsaufgabe. Beschreiben Sie auch Trennmittel, Beschichtungen und bekannte Inhaltsstoffe, und halten Sie fest, ob das Werkzeug ausgebaut wird oder an seinem Einbauort gereinigt werden soll.
Legen Sie Prüfmerkmale für die gereinigte Form fest: Restbelag, Zustand empfindlicher Konturen und Funktion nach der Reinigung. Eine optisch saubere Fläche ist kein Nachweis für die Eignung im Produktionsprozess.
Was kostet ein Laser für die Formenreinigung?
Nennen Sie Formwerkstoff, Rückstände und Reinigungsintervall. Der Preis steht im Angebot.
Für Werkzeuge in Lebensmittelprozessen kommen eigene Hygiene- und Materialanforderungen hinzu. Diese Seite sagt weder Sterilisation noch eine Freigabe für Lebensmittelkontakt zu. In der Instandhaltung sollte zusätzlich der Aufwand für Ausbau, Einrichtung und Wiederanlauf berücksichtigt werden.