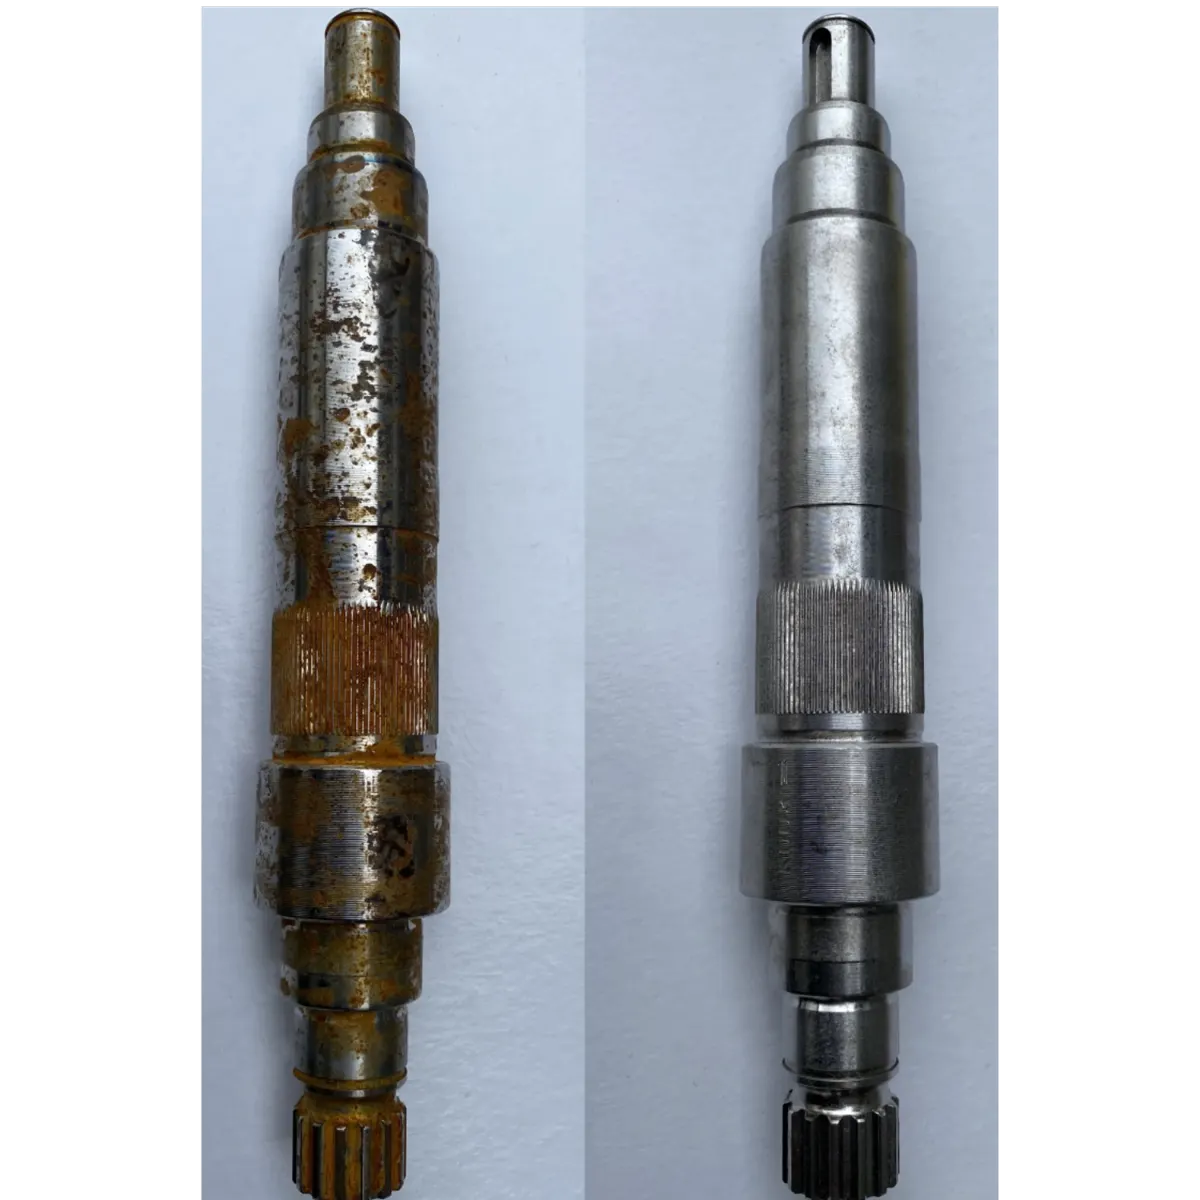
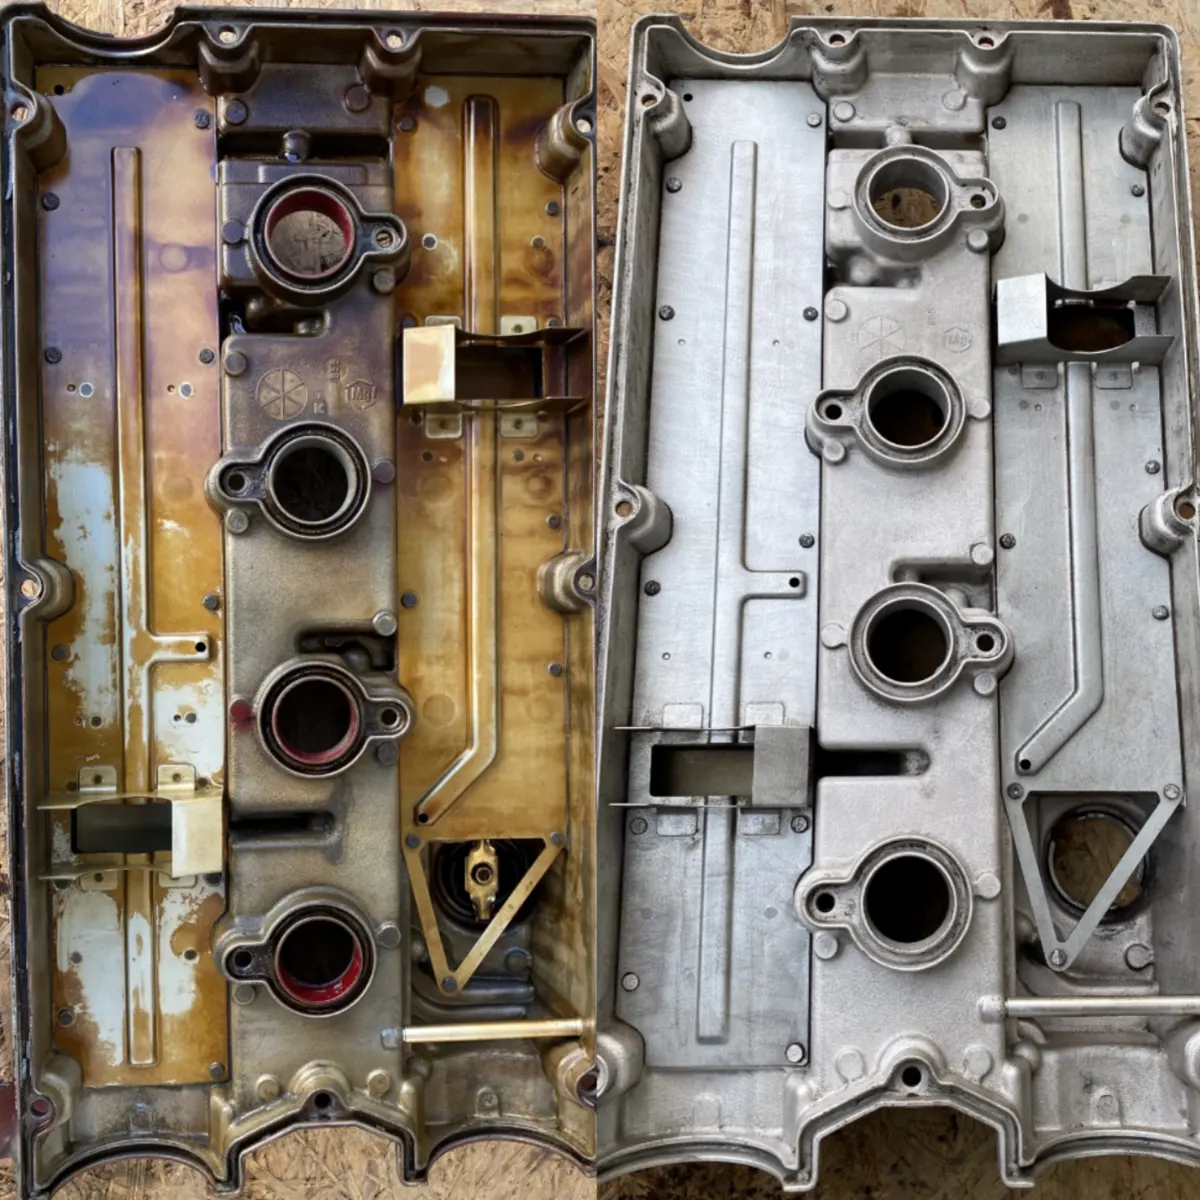
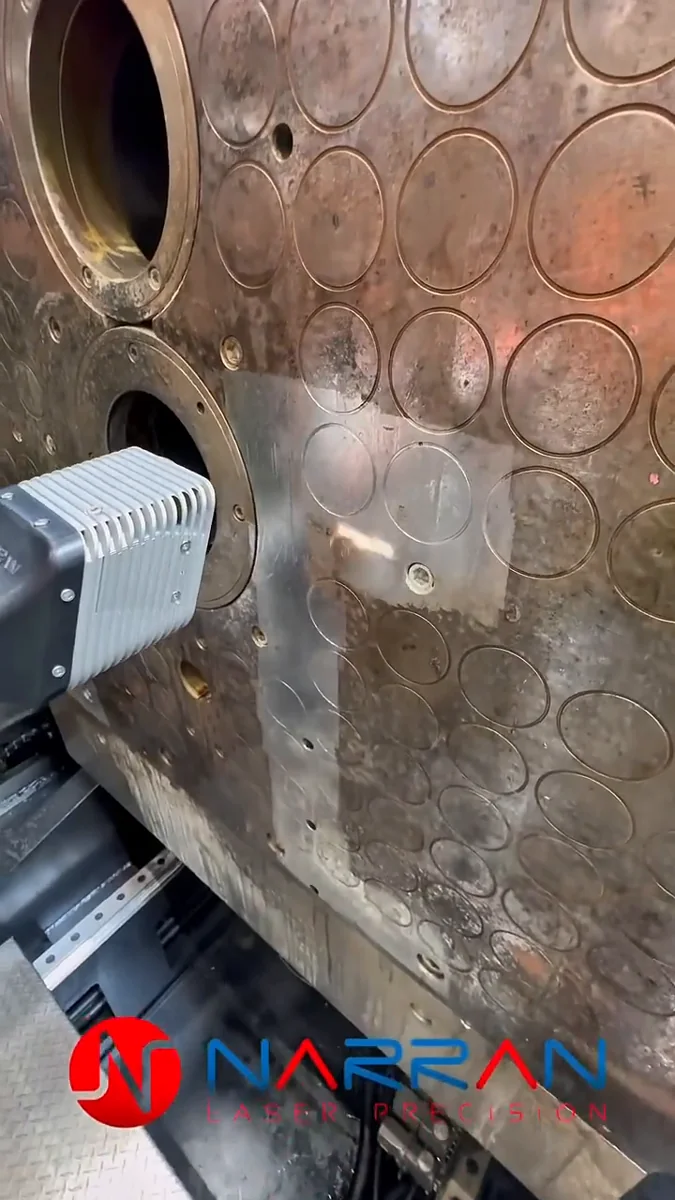
Wie der Laser Rost entfernt
Bei der Rostentfernung mit dem Laser führt der Bearbeitungskopf den Strahl als schmale Linie über das Bauteil. Jeder Puls trifft die Rostschicht mit sehr hoher Intensität, aber nur für einen winzigen Augenblick. Die Schicht wandelt das Licht in Wärme um und verdampft schlagartig. Dabei entsteht ein Plasma, das den Abtrag unterstützt. So beschreibt es die Fraunhofer-Allianz Reinigungstechnik, und sie nennt auch den Grund, warum der Untergrund heil bleibt: die sehr kurze Einwirkzeit.
Dass der Vorgang am Metall endet, liegt an zwei verschiedenen Schwellen. Rost wird schon bei einer Energiedichte abgetragen, die dem Stahl noch nichts anhaben kann. Sind die Pulse richtig eingestellt, reichen sie für die Rostschicht und nicht für das Metall darunter. Das Fraunhofer ILT nennt einen solchen Prozess selbstbegrenzend. Auf Metall sei das meistens erreichbar.
Am Bauteil wirken dabei weder Kräfte noch Medien. Nichts wird gestrahlt, gebürstet oder gebeizt, Chemikalien braucht es nicht, und zurück bleibt eine metallisch blanke Fläche. Der Laser arbeitet außerdem präzise: Er trifft nur den Streifen, über den er geführt wird. Der Rost selbst verschwindet nicht: Er steigt als Rauch und Staub auf und gehört in eine Absaugung. Wie das Verfahren im Einzelnen arbeitet, steht im Artikel Wie funktioniert Laserreinigung?.
Welcher Rost sich mit dem Laser entfernen lässt
Hinter dem Wort Rost stecken sehr verschiedene Zustände. Die Norm ISO 8501-1 unterscheidet vier Rostgrade, von der fast unversehrten Walzhaut bis zur narbigen Fläche. Für den Laser ist das keine Formalie, denn an jedem dieser Zustände verhält er sich anders. Wählen Sie in der Grafik den Zustand, der Ihrem Bauteil am nächsten kommt.
Rostgrade nach ISO 8501-1
Vier Ausgangszustände, vier verschiedene Aufgaben
Rostgrad A
- Was Sie sehen
- Die Oberfläche ist weitgehend mit fest haftendem Zunder bedeckt, der blaugrauen Walzhaut aus dem Walzwerk. Rost ist kaum zu sehen.
- Was der Laser kann
- Fest haftender Zunder ist für gepulste Laser kein lohnendes Ziel. Er wird gestrahlt oder mechanisch entfernt.
- Was dazugehört
- Für Stahlbau mit Walzhaut gilt das Strahlen als wirtschaftlichstes Verfahren.
Rostgrad B
- Was Sie sehen
- Der Stahl beginnt zu rosten, der Zunder beginnt abzublättern.
- Was der Laser kann
- Rost und loser Zunder lassen sich abtragen. Zunderreste, die noch fest sitzen, bleiben ein Fall für mechanische Verfahren.
- Was dazugehört
- Prüfen Sie nach dem ersten Durchgang, ob dunkle Zunderinseln stehen geblieben sind.
Rostgrad C
- Was Sie sehen
- Der Zunder ist weggerostet oder lässt sich abschaben. Mit bloßem Auge sind wenige Rostnarben zu erkennen.
- Was der Laser kann
- Der typische Fall für den Laser: Die Rostschicht geht herunter, das Metall wird blank, flache Narben werden sichtbar.
- Was dazugehört
- Blanker Stahl rostet nach. Planen Sie Grundierung oder Öl direkt im Anschluss ein.
Rostgrad D
- Was Sie sehen
- Der Zunder ist weggerostet. Mit bloßem Auge sind zahlreiche Rostnarben zu erkennen.
- Was der Laser kann
- Der Rost wird abgetragen, die Narben bleiben. Der Laser ersetzt kein Metall.
- Was dazugehört
- Ob die Wandstärke noch reicht, zeigt sich erst am blanken Teil. Dicke, blättrige Schichten vorher grob mechanisch lösen.
Zwei Dinge fallen auf. Das erste ist der Zunder. Fest haftende Walzhaut entfernt ein gepulster Laser nicht wirtschaftlich. Die 2024 in den USA erschienene Norm für die Laservorbereitung von Stahl (AMPP SP21511-1) hält das ausdrücklich fest: Lose Walzhaut darf der Laser abtragen, fest haftende ist mechanisch zu entfernen.
Das zweite sind die Narben. Der Laser holt den Rost aus der Vertiefung, füllt sie aber nicht auf. Wer ein stark vernarbtes Teil lasert, sieht danach, wie viel Material tatsächlich fehlt. Das ist eine nützliche Auskunft, auch wenn sie nicht immer gefällt.
Ungleichmäßiger Rost braucht oft zwei Durchgänge. In einer Untersuchung an Baustahl ließ sich eine ungleich dicke Rostschicht mit einer einzigen Einstellung kaum beherrschen. Sauber wurde die Fläche erst mit einem Durchgang bei hoher und einem zweiten bei niedriger Leistung.
Was dabei mit der Oberfläche passiert
Im richtigen Bereich bleibt der Stahl grau und blank. Mit steigender Energiedichte ändert sich das. Eine 2026 veröffentlichte Untersuchung mit einem gepulsten Faserlaser (1064 nm, 100 ns) zeigt die Reihenfolge an einem legierten Stahl: Bei 5,10 J/cm² war die Oxidschicht noch nicht vollständig entfernt, bei 7,64 J/cm² lag das Metall frei und war leicht gelblich, bei 10,19 J/cm² schmolz die Oberfläche stellenweise an und oxidierte neu, sichtbar an dunkleren, braunen Bereichen. Die Zahlen gelten für diesen Stahl und diesen Laser. Übertragbar ist die Reihenfolge: zu wenig, passend, zu viel.
Zu viel Energie entsteht auch durch zu langsames Fahren. Bleibt der Strahl länger auf blankem Metall, nimmt der Stahl mehr Wärme auf, verfärbt sich und schmilzt im ungünstigen Fall an. Wer mit dem Handgerät arbeitet, hält deshalb den Kopf in Bewegung und fährt eine Stelle lieber zweimal zügig als einmal langsam.
Bei nichtrostendem Stahl kommt es besonders auf die Einstellung an. Nach der Reinigung von 1.4307 (304L) mit einem Nanosekundenlaser im Kilowattbereich fanden Forscher eine wenige Mikrometer dicke chromreiche Oxidschicht und darunter eine chromärmere Zone. Wer Edelstahl entrostet, lässt die Korrosionsbeständigkeit danach prüfen.
Laser, Strahlen, Bürste oder Säure: was wofür reicht
Nicht jeder Rost braucht einen Laser. Für die Gartenschere reicht ein Bad in Essig oder Zitronensäure, für das Geländer die Drahtbürste, für den Stahlträger das Sandstrahlen. Die Tabelle zeigt, wo welches Verfahren seine Stärke hat.
| Lasergepulst, handgeführt | Strahlenmit festem Strahlmittel | Bürste, Schleifervon Hand oder maschinell | Säure, RostumwandlerBad oder Auftrag | |
|---|---|---|---|---|
| Loser Rost auf kleiner Fläche | bedingt geeignet: geht, ist aber oft mehr Technik als nötig | bedingt geeignet: lohnt den Aufbau selten | gut geeignet: meist ausreichend | gut geeignet: Tauchbad für Kleinteile |
| Fest haftender Zunder | ungeeignet oder aufwendig: nicht wirtschaftlich | gut geeignet: Standardverfahren | ungeeignet oder aufwendig: entfernt nur losen Zunder | gut geeignet: Beizen ist dafür üblich |
| Große Flächen | bedingt geeignet: langsamer als Strahlen | gut geeignet: schnellstes Verfahren | ungeeignet oder aufwendig: zu langsam | bedingt geeignet: nur im Bad möglich |
| Formen, Passungen, Gewinde | gut geeignet: kein Abtrag am Grundmetall | ungeeignet oder aufwendig: raut auf, Gewinde und Dichtflächen abdecken | bedingt geeignet: hinterlässt Riefen | bedingt geeignet: beim Beizen droht Wasserstoffversprödung |
| Rauheit für eine Beschichtung | bedingt geeignet: erzeugt kein Strahlprofil; Aufrauen ist ein eigener, langsamer Schritt | gut geeignet: liefert rund 40 bis 80 µm Rautiefe | bedingt geeignet: nur für oberflächentolerante Grundierungen | ungeeignet oder aufwendig: keine Rauheit |
| Was übrig bleibt | gut geeignet: der abgetragene Rost im Filter | ungeeignet oder aufwendig: Strahlschutt aus Strahlmittel, Rost und Altanstrich | bedingt geeignet: Staub | ungeeignet oder aufwendig: verbrauchte Säure und Spülwasser |
gut geeignetbedingt geeignetungeeignet oder aufwendig
Hausmittel wirken über ihre Säure, bei Cola ist es Phosphorsäure. Das Teil liegt im Bad, wird danach gründlich gespült und sofort getrocknet, sonst greifen Säurereste das Metall wieder an. Rostumwandler arbeiten ebenfalls meist mit Phosphorsäure oder mit Tannin. Sie verwandeln Rost nicht zurück in Metall, sondern in eine dunkelgraue bis schwarze Schicht, die sich überstreichen lässt.
Der Laser spielt seine Stärke dort aus, wo das Teil selbst nichts abbekommen darf oder wo Strahlmittel stört: an Formen, an Passflächen, an einzelnen Stellen einer montierten Maschine, an der Fügestelle vor dem Schweißen. Den ausführlichen Vergleich mit dem Strahlen finden Sie im Artikel Laserreinigung vs. Sandstrahlen.
Wie schnell ein Laser entrostet
Messwerte aus der Forschung in Quadratmetern pro Stunde gibt es dafür nicht. Was es gibt, sind Richtwerte von Herstellern anderer Systeme. Sie zeigen die Größenordnung und vor allem zwei Abhängigkeiten: von der Laserleistung und von dem, was auf dem Stahl sitzt.
Herstellerangabe, umgerechnet
Flächenleistung nach Laserleistung: Rost und Walzhaut
100 W
200 W
300 W
500 W
Walzhaut geht nach diesen Angaben rund zehnmal langsamer herunter als Rost. Das deckt sich mit der Aussage der Norm. Ein zweiter Hersteller nennt für ein System mit 500 W bei leichten Oxidschichten 5 bis 10 m² pro Stunde, und ein dritter gibt den Abstand zwischen leichtem und starkem Rost mit dem Faktor zehn an.
Solche Werte hängen von Rostdicke, Werkstoff, Geometrie und Einstellung ab. Auf ein anderes Gerät lassen sie sich nicht übertragen. Auf sehr großen Flächen ist Strahlen schneller, das schreiben auch Laserhersteller. Welche Leistungsklassen es im Sortiment gibt, zeigt die Seite Laser-Entroster.
Was nach dem Entrosten kommt
Blanker Stahl rostet wieder. In Innenräumen beginnt Eisen ab etwa 65 % relativer Luftfeuchte zu rosten, mit Salz oder Staub auf der Fläche schon darunter. Im schweren Korrosionsschutz gilt deshalb: die erste Beschichtung unmittelbar nach der Vorbereitung, bei höchstens 60 % Luftfeuchte und mit einer Bauteiltemperatur, die mindestens 3 K über dem Taupunkt liegt.
Ein Zeitfenster in Stunden nennt keine Norm. Einzelne Spezifikationen verlangen die Grundierung innerhalb von 4, 8 oder 24 Stunden nach dem Strahlen. Für gelaserten Stahl gibt es keine eigene Regel. Behandeln Sie ihn wie frisch gestrahlten.
Hält eine Beschichtung auf gelasertem Stahl? Das Fraunhofer IFAM hat das im Forschungsprojekt LaserRep untersucht, das Mitte 2024 endete. Lasergereinigte Proben zeigten nach Salzsprühtest und Freibewitterung auf Helgoland höchstens 1,5 mm Unterrostung, die herkömmlich vorbereiteten Vergleichsproben 18 mm. In dem Projekt wurde die Fläche mit dem Laser auch aufgeraut, und dieser Schritt kostet Zeit: Mit der Geschwindigkeit automatisierter Strahlprozesse kann er laut dem Bericht noch nicht mithalten.
Wo Rost heute mit dem Laser entfernt wird
Vor dem Schweißen. Rost und Öl an der Fügestelle stören die Naht. Der Laser reinigt genau den Streifen, der gefügt wird, bei Laserschweißanlagen sogar mit derselben Strahlquelle.
In Formen und Werkzeugen. Hier zählt, dass die Kontur bleibt, wie sie ist. Die Aufnahmen oben auf dieser Seite zeigen eine solche Form.
Im Stahlbau bei der Ausbesserung. Wo eine Beschichtung nur stellenweise erneuert wird, bereitet der Laser die Stelle vor, ohne dass eine Einhausung für Strahlmittel nötig ist.
An Fahrzeugen. Bei Rahmen, Achsteilen und Karosserieblech zählt, dass wenig Wärme ins Blech gelangt. Das spricht für einen gepulsten Laser und eine zügige Führung. Rechnen Sie damit, dass am Auto nach dem Entrosten Stellen sichtbar werden, die unter dem Rost schon durch waren.
Im Schiffbau. Die US-Marine erprobt das Verfahren an Bord. Bei einem Versuch auf dem Flugzeugträger USS Ronald Reagan war Gehörschutz nur im Umkreis von 5 Fuß um den Laser nötig, rund 1,5 m. Bei der Nadelpistole waren es 95 Fuß, also knapp 30 m.
Sicherheit: Laserklasse 4 und alte Anstriche unter dem Rost
Reinigungslaser sind Laser der Klasse 4. Zum Betrieb gehören ein abgegrenzter Laserbereich, Schutzbrillen und ein schriftlich bestellter Laserschutzbeauftragter (§ 5 OStrV). Beim Entrosten kommt oft ein zweites Thema hinzu, denn unter dem Rost sitzt häufig alter Korrosionsschutz. Bleimennige war ein verbreiteter Rostschutzanstrich, und beim Abtragen gelangt das Blei in den Rauch.
Die DGUV rät deshalb, unbekannte Beschichtungen vor der Arbeit analysieren zu lassen, und verlangt eine wirksame Absaugung möglichst nah an der Entstehungsstelle. Der Artikel Laserschutz bei der Laserreinigung erklärt, was der Betrieb organisieren muss.
Was in die Geräteanfrage gehört
Für die Wahl des Geräts zählen fünf Angaben: der Werkstoff, der Rostzustand (am einfachsten mit zwei Fotos), die Fläche pro Auftrag oder pro Woche, was nach dem Entrosten mit dem Teil geschieht, und wo gearbeitet wird. Wissen Sie nicht, was unter dem Rost sitzt, schreiben Sie genau das. Eine offene Frage hilft mehr als eine Vermutung.
Was kostet ein Laser für Ihre Rostaufgabe?
Mit diesen fünf Angaben lässt sich die Leistungsklasse eingrenzen. Der Preis steht im Angebot.
Laserkompass bereitet den Kauf eines eigenen Geräts vor. Entrosten im Auftrag bieten wir nicht an. Wer nur gelegentlich entrostet, findet im Ratgeber die Rechnung mieten oder kaufen.