01LASERREINIGUNGSGERÄT
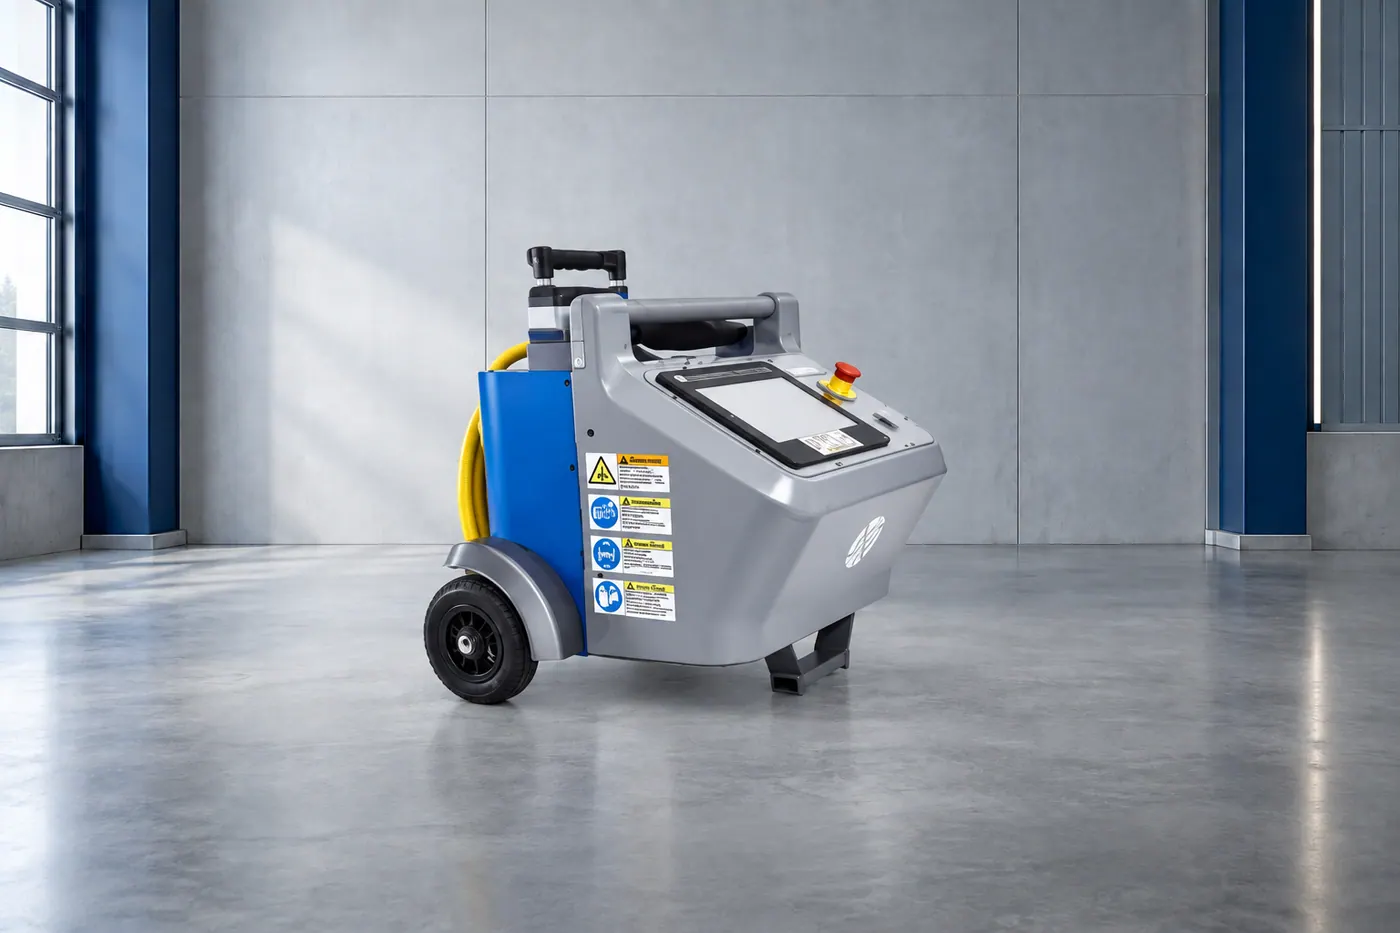
ROD 100 Air
100 W · gepulst · luftgekühlt
ROD 100 Air für Ihre Bauteile und das gewünschte Oberflächenziel prüfen.
ANWENDUNG · ENTLACKEN
Der Laser trägt Lack Lage für Lage ab, auf Wunsch nur den Decklack und nur auf einer Teilfläche. Was er kann, wie schnell er ist und wo Abbeizer, Ofen oder Strahlen die bessere Wahl sind.
Geräteauswahl anfragen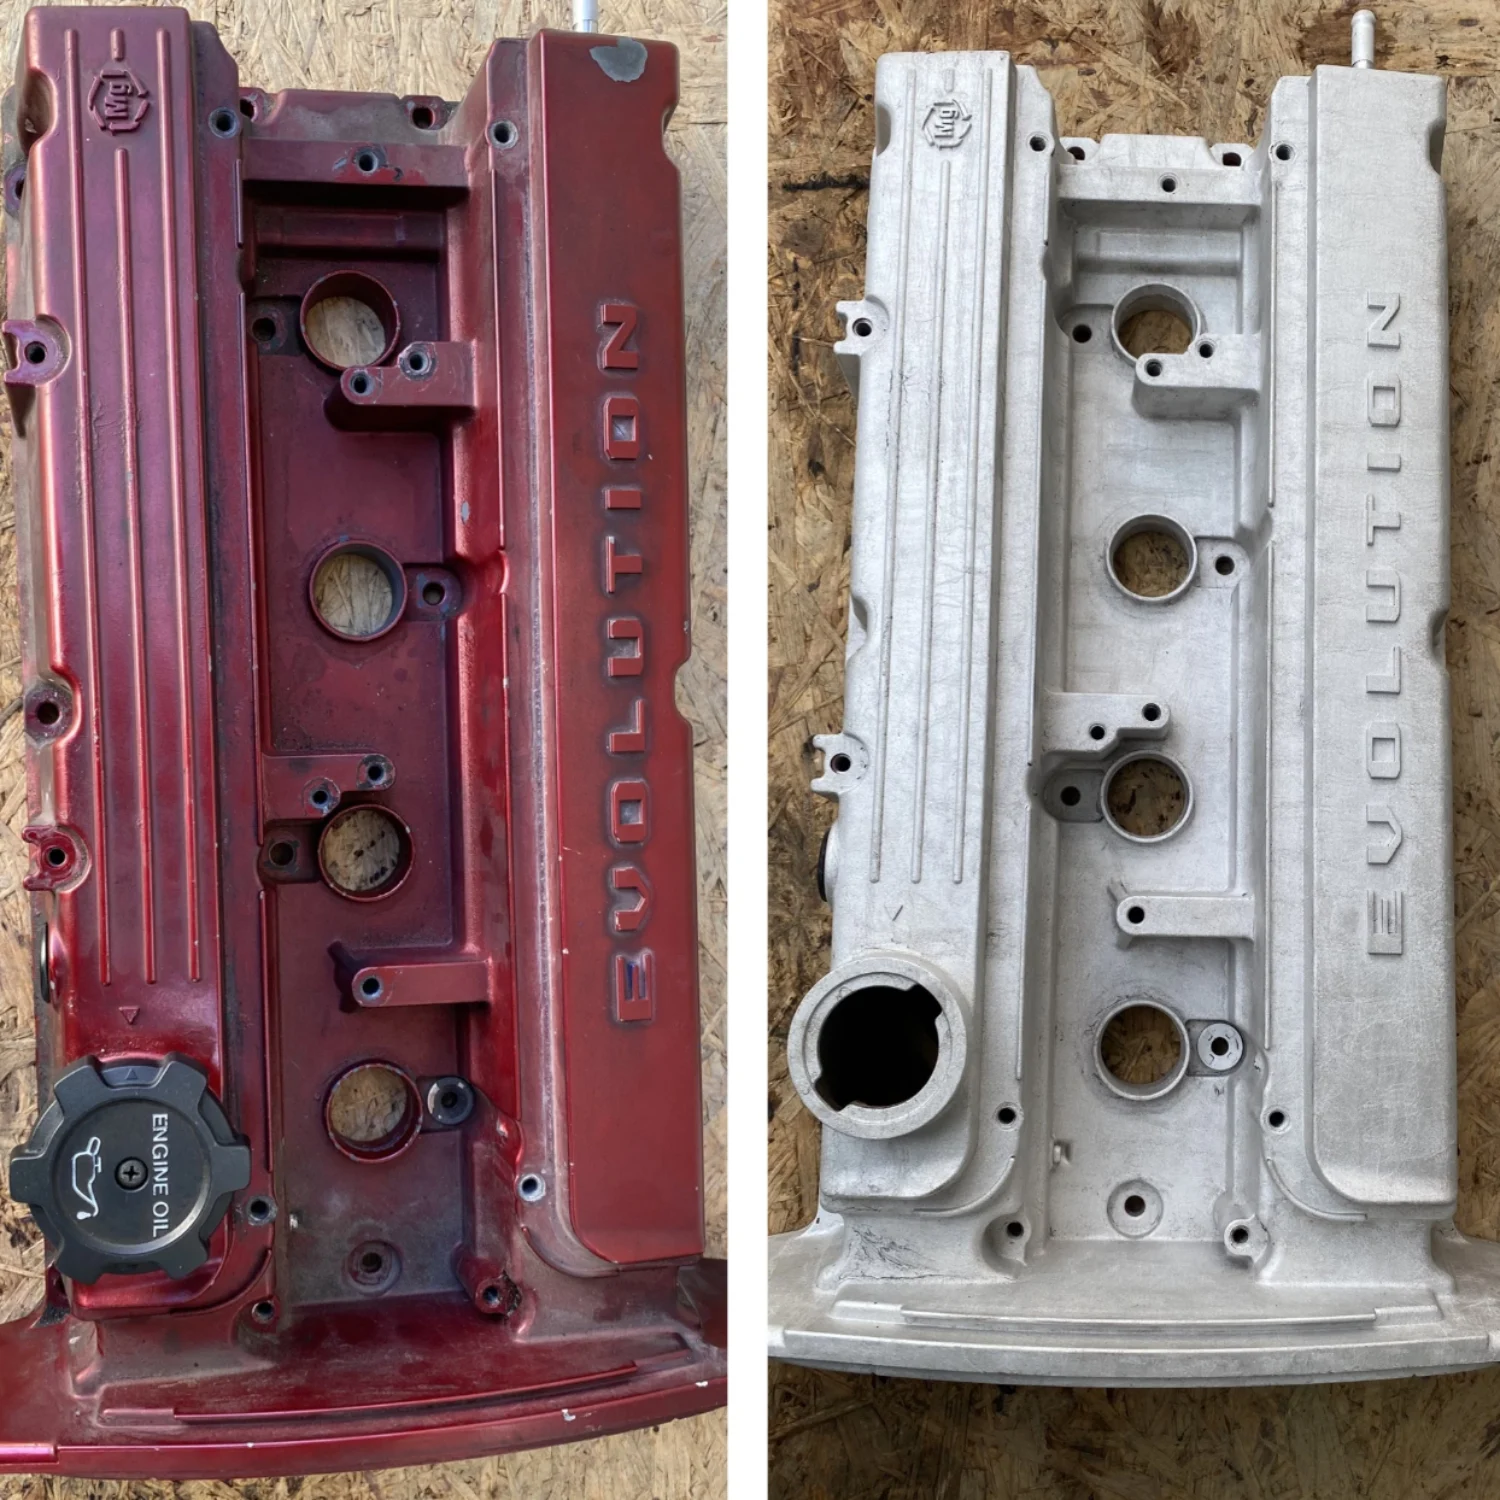
MODELLE IM SORTIMENT
Drei gepulste Modelle mit 100, 300 und 1000 W. Ob eine Ausführung zu Lack, Schichtaufbau und Grundmaterial passt, klärt die Anfrage.
100 W · gepulst · luftgekühlt
ROD 100 Air für Ihre Bauteile und das gewünschte Oberflächenziel prüfen.
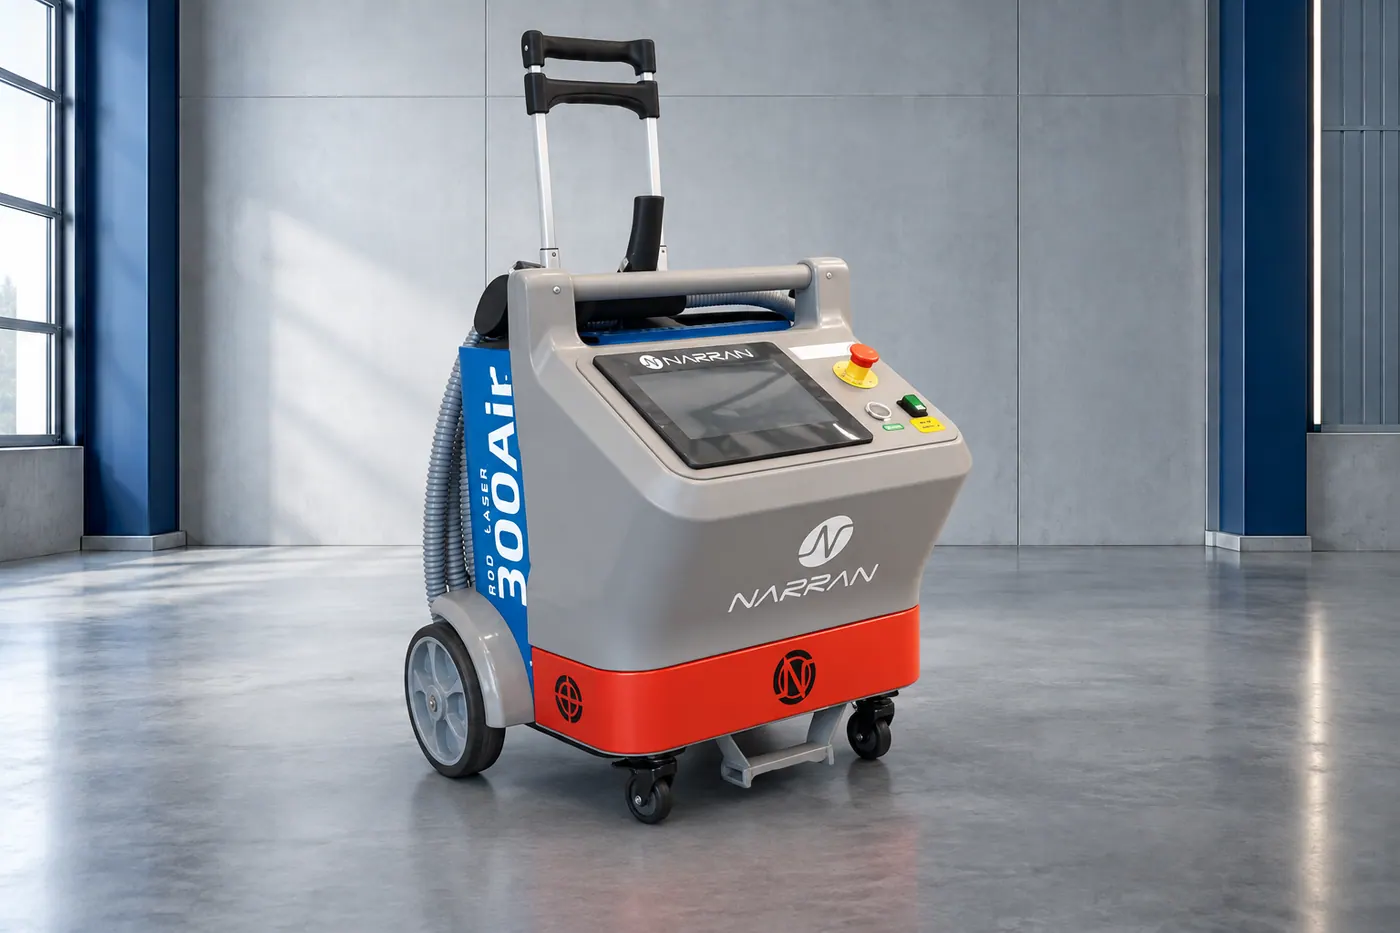
300 W · gepulst · luftgekühlt
ROD 300 Air für Ihren Arbeitsablauf und die geplanten Bauteile anfragen.
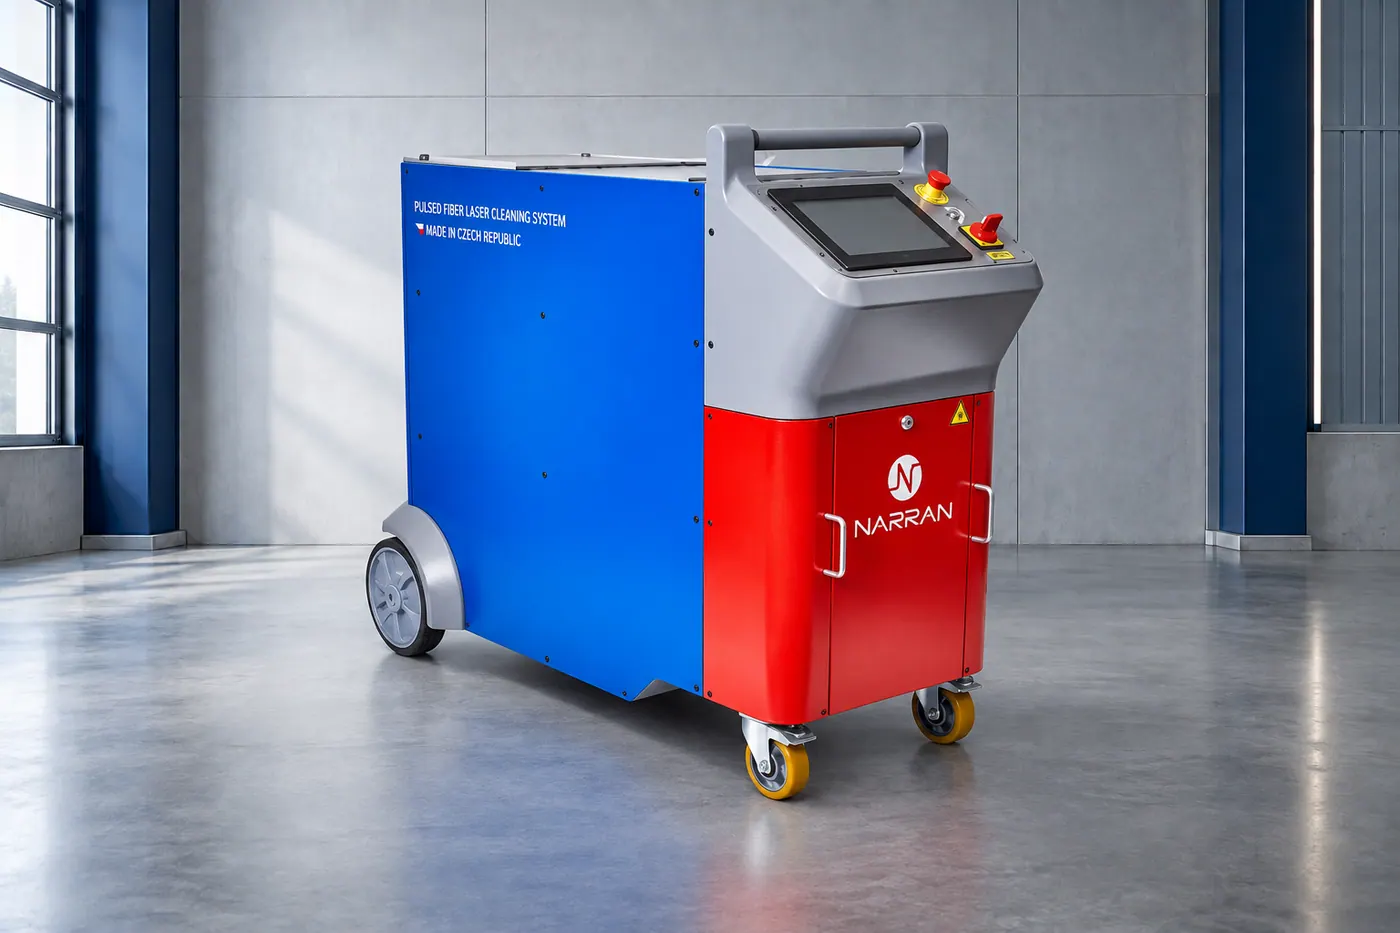
1000 W · gepulst · wassergekühlt
ROD 1000 für Ihren Prozess und die geplante Folgearbeit prüfen.
Angaben laut Hersteller, Stand 23.09.2026. Die aktuelle Ausführung bestätigt das Angebot. Die Studioansichten sind KI-Visualisierungen auf Basis von Herstellerbildern.
AUFNAHMEN AUS DER PRAXIS
Beschichtung und Grundmaterial müssen zusammen betrachtet werden. Das Video zeigt einen anderen Werkstoff als die Motorabdeckung im Foto.
Vom Hersteller bereitgestellter Ausschnitt mit Dank an cistenilaser.cz. Das gezeigte Türmaterial ist kein Nachweis für dieselbe Wirkung auf Metall.
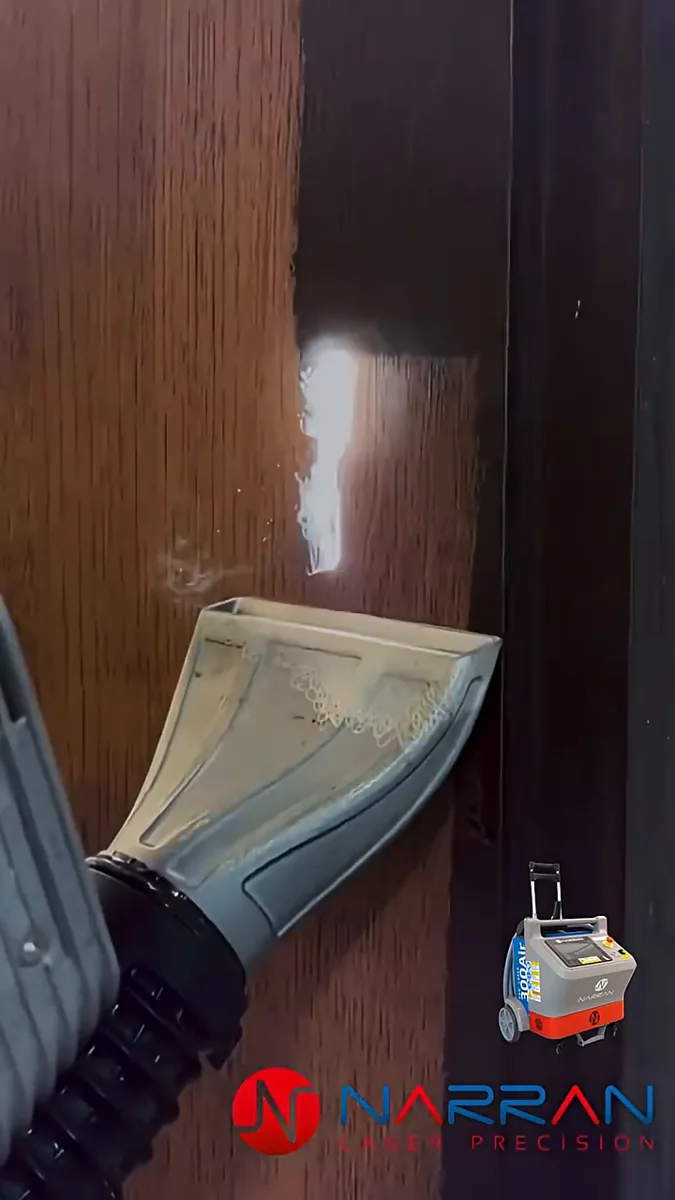
Das Foto zeigt den sichtbaren Abtrag; Schichtaufbau und Material sind für Ihre Aufgabe gesondert zu prüfen.
Passt dieses Verfahren zu Ihrem Bauteil? Die Beispiele helfen beim Einordnen; für eine Geräteauswahl zählen Ihre Materialien, Flächen und Anforderungen.
Laserentlackung heißt: Eine Beschichtung wird mit Laserstrahlung abgetragen. Im Alltag sagt man dazu auch Laser-Lackentfernung oder schlicht Farbe mit dem Laser entfernen, und das Gerät wird als Laser-Lackentferner oder Laser-Farbentferner gesucht. Gemeint ist immer dasselbe.
Der Lack nimmt das Laserlicht auf, erhitzt sich schlagartig und geht vom festen Zustand direkt in Gas über. Dabei entstehen Staub und Gase, die abgesaugt werden. In der deutschen Fachsprache zählt das Laserentschichten deshalb zu den thermischen Verfahren, obwohl das Bauteil selbst kaum warm wird. Wie viel Fläche der Laser schafft, hängt vor allem an der Schichtdicke.
Die drei Geräte oben arbeiten laut Hersteller gepulst, mit 100, 300 und 1000 W mittlerer Leistung. Kurze Pulse tragen dünne Lagen ab, und in das Grundmaterial gelangt kaum Wärme. Die Grundlagen stehen im Artikel Wie funktioniert Laserreinigung?.
Was der Laser den anderen Verfahren voraushat, ist die Kontrolle über die Tiefe. Das Fraunhofer IFAM beschreibt den schichtweisen Abtrag so: Je nach Beschichtung und Einstellung lässt sich der Decklack entfernen, während die Grundierung nur im Randbereich angegriffen wird und direkt wieder überlackiert werden kann.
Genutzt wird das dort, wo die Grundierung zu schade zum Entfernen ist. In der Luftfahrt bleibt der Primer stehen. Im Automobilbau wird der Decklack abgenommen, damit eine Scheibe direkt auf die Grundierung geklebt werden kann. Die US-Luftwaffe hat 2018 ein robotergeführtes Laserentlacken für F-16-Jets in die Instandhaltung übernommen. Ein Kamerasystem erkennt dabei, wann die gewünschte Lage erreicht ist, und der Abtrag wird direkt abgesaugt.
Dieselbe Genauigkeit gilt in der Fläche. Der Strahl trifft nur, worüber er geführt wird, und die Kante ist scharf. Für eine Kontaktstelle, einen Masseanschluss oder die Zone einer Schweißnaht muss deshalb oft nichts abgeklebt werden.
| Beschichtung | Was dazu dokumentiert ist |
|---|---|
| Nasslack, Pulverbeschichtung | entfernbar; Flächenleistung siehe Grafik unten |
| KTL (kathodische Tauchlackierung) | wird in der Praxis selektiv abgetragen, feine Muster bleiben gratfrei |
| Phosphatschichten | Standardanwendung vor dem Schweißen |
| Shop-Primer | laut einem Hersteller rund 20 m pro Minute bei 20 mm Spurbreite |
| Eloxal auf Aluminium | entfernbar, die Abtragsrate steigt mit der Leistung |
| Fluorpolymere (PTFE, PFA) | entfernbar; ein Dauerstrichlaser hinterließ in einer Untersuchung verkohlte Reste |
| Zink | bleibt beim Reinigen verzinkter Teile laut einem Hersteller unbeschädigt |
| Sehr dicke, mehrlagige Altanstriche | möglich, aber langsam: mehrere Durchgänge |
Die Tabelle ersetzt keinen Versuch. Wie gut eine Schicht abgeht, hängt von ihrer Dicke ab und davon, wie stark sie das Laserlicht aufnimmt. Beides steht selten im Datenblatt des Lacks.
Eine Zahl in Quadratmetern pro Stunde, gemessen von dritter Seite bei bekannter Schichtdicke, gibt es für das Entlacken nicht. Ein Hersteller gepulster Faserlaser veröffentlicht aber eine Tabelle nach Leistung und Schichtdicke. Sie zeigt die Größenordnung.
Herstellerangabe, umgerechnet
Flächenleistung beim Entlacken: Lack und Pulverbeschichtung
100 W
300 W
500 W
1000 W
2000 W
Zwei Dinge lassen sich ablesen. Die doppelte Schichtdicke kostet ungefähr die halbe Fläche. Und zwischen 500 und 2000 W liegt mehr als der Faktor vier, weil die großen Geräte einen anderen Lasertyp verwenden, der schneller abträgt.
Ein zweiter Hersteller nennt für 500 W beim Lack 3 bis 10 m² pro Stunde, ohne die Schichtdicke anzugeben. Der Abstand zwischen beiden Angaben zeigt, wie wenig eine einzelne Zahl aussagt. Verlässlich ist nur der Versuch an Ihrem Lack.
Die meisten Lackierbetriebe entlacken heute mechanisch oder chemisch. In einer Umfrage von 2025 nutzten 69 % mechanische Verfahren, vor allem das Strahlen, und 56 % ein chemisches. Laserentlackung komme seltener zum Einsatz, heißt es dort. Die Tabelle zeigt, warum jedes Verfahren seinen Platz hat.
| Lasergepulst, handgeführt | Abbeizer, Tauchbadchemisch | Pyrolyseofenthermisch | Strahlenmit festem Strahlmittel | |
|---|---|---|---|---|
| Teilflächen, nur der Decklack | gut geeignet: scharf begrenzt, lagenweise | ungeeignet oder aufwendig: das Bad erfasst das ganze Teil | ungeeignet oder aufwendig: das ganze Teil kommt in den Ofen | ungeeignet oder aufwendig: gezieltes Entlacken gelingt kaum |
| Hohlräume, verwinkelte Teile | ungeeignet oder aufwendig: nur wo der Strahl hinkommt | gut geeignet: das Medium umhüllt das Teil | gut geeignet: Hitze erreicht jede Stelle | bedingt geeignet: nur von außen |
| Sehr dicke Schichten | ungeeignet oder aufwendig: mehrere Durchgänge | bedingt geeignet: längere Badzeit | gut geeignet: Verfahren der Wahl | gut geeignet: gut geeignet |
| Aluminium und wärmeempfindliche Teile | bedingt geeignet: möglich, im Versuch absichern | bedingt geeignet: alkalische Bäder scheiden bei Leichtmetall aus | ungeeignet oder aufwendig: Teile müssen rund 450 °C aushalten | bedingt geeignet: dünnes Blech kann sich verziehen |
| Große Flächen | bedingt geeignet: langsamer als Strahlen | bedingt geeignet: begrenzt durch die Badgröße | bedingt geeignet: begrenzt durch die Ofengröße | gut geeignet: schnell und gleichmäßig |
| Was übrig bleibt | gut geeignet: Lackreste im Filter | ungeeignet oder aufwendig: Chemieabfall | bedingt geeignet: Asche, meist Nachbehandlung nötig | ungeeignet oder aufwendig: Strahlschutt |
gut geeignetbedingt geeignetungeeignet oder aufwendig
Chemisches Entlacken hat seit 2012 eine Einschränkung: Abbeizer mit Dichlormethan dürfen gewerbliche Anwender außerhalb von Industrieanlagen nicht mehr verwenden. Der Pyrolyseofen arbeitet bei 400 bis 450 °C, braucht viel Energie und verlangt meist eine Nachbehandlung. Den Vergleich mit dem Strahlen finden Sie ausführlich im Artikel Laserreinigung vs. Sandstrahlen.
Wer Altanstriche entfernt, hat es mit mehr als Farbe zu tun. Bleimennige war ein verbreiteter Rostschutz, und der Bleigehalt alter Anstriche kann nach der TRGS 505 mehrere hundert Gramm pro Kilogramm Farbe betragen. Betroffen sind Stahlkonstruktionen, Brücken, Schiffskörper, Masten und auch alte Fenster und Türen. Chlorkautschuklacke aus der Zeit von 1947 bis 1972 enthielten bis zu 10 % PCB. Dazu kommen Chromate, teerhaltige Anstriche und asbesthaltige Füllstoffe.
Der Laser macht diese Stoffe nicht unschädlich. Er bringt sie als Rauch und Feinstaub in die Luft. Die DGUV rät deshalb, unbekannte Beschichtungen vor der Arbeit analysieren zu lassen. Fehlt jede Kenntnis, gelten die höchsten Schutzmaßnahmen. Für Blei nennt die TRGS 505 einen Luftgrenzwert von 30 µg pro Kubikmeter und weist darauf hin, dass schon die Einhaltung dieses Werts nicht in jedem Fall reicht.
Praktisch heißt das: Probe nehmen lassen, Ergebnis abwarten, dann Absaugung, Filter und Schutzausrüstung festlegen. Mehr zum Arbeitsschutz steht im Artikel Laserschutz bei der Laserreinigung.
Stahl ist der unkomplizierte Fall. In einer Untersuchung blieben nach dem Entlacken nur wenige kleine Lackreste, bei einer Rauheit von 0,5 µm.
Aluminium verlangt mehr Sorgfalt. In einer Untersuchung an der Legierung 2024 lag die Schwelle für den Lackabtrag bei 138 W Laserleistung, die für Schäden am Grundmaterial bei 556 W. Das Fenster ist breit, aber es hat eine Obergrenze. Ist der Lack weg, kann das blanke Aluminium neu oxidieren.
Verbundwerkstoffe sind möglich, aber kein Selbstläufer. Die Freigabe der US-Luftwaffe gilt nur für bestimmte Aluminiumsorten und für Kohlefaserverbunde, die mehr als 177 °C im Betrieb aushalten.
Dünnes Blech spricht für einen gepulsten Laser und eine zügige Führung. Fährt der Strahl zu langsam, nimmt das Blech zu viel Wärme auf und schmilzt an der Oberfläche an.
Nennen Sie den Grundwerkstoff, die Art der Beschichtung und, soweit bekannt, Schichtaufbau und Schichtdicke. Schreiben Sie dazu, ob alles herunter soll oder nur eine Teilfläche, was danach mit dem Teil geschieht und wie viel Fläche pro Auftrag anfällt. Kennen Sie die Beschichtung nicht, schreiben Sie genau das. Die Kaufberatung hilft beim Zusammenstellen.
Was kostet ein Laser zum Entlacken?
Lackart, Schichtdicke, Grundwerkstoff und Fläche reichen, um die Leistungsklasse einzugrenzen. Der Preis steht im Angebot.
In der Automobilindustrie läuft das Entlacken klar begrenzter Zonen oft als fester Schritt in der Linie. In der Luftfahrt braucht jedes Bauteil eine eigene Qualifizierung mit Freigabe. Diese Seite ersetzt sie nicht.
IHR NÄCHSTER SCHRITT ZUM GERÄTEKAUF
Beschreiben Sie Ihre Anwendung und den geplanten Einsatz. So lässt sich Ihre Geräteauswahl gezielt vorbereiten.