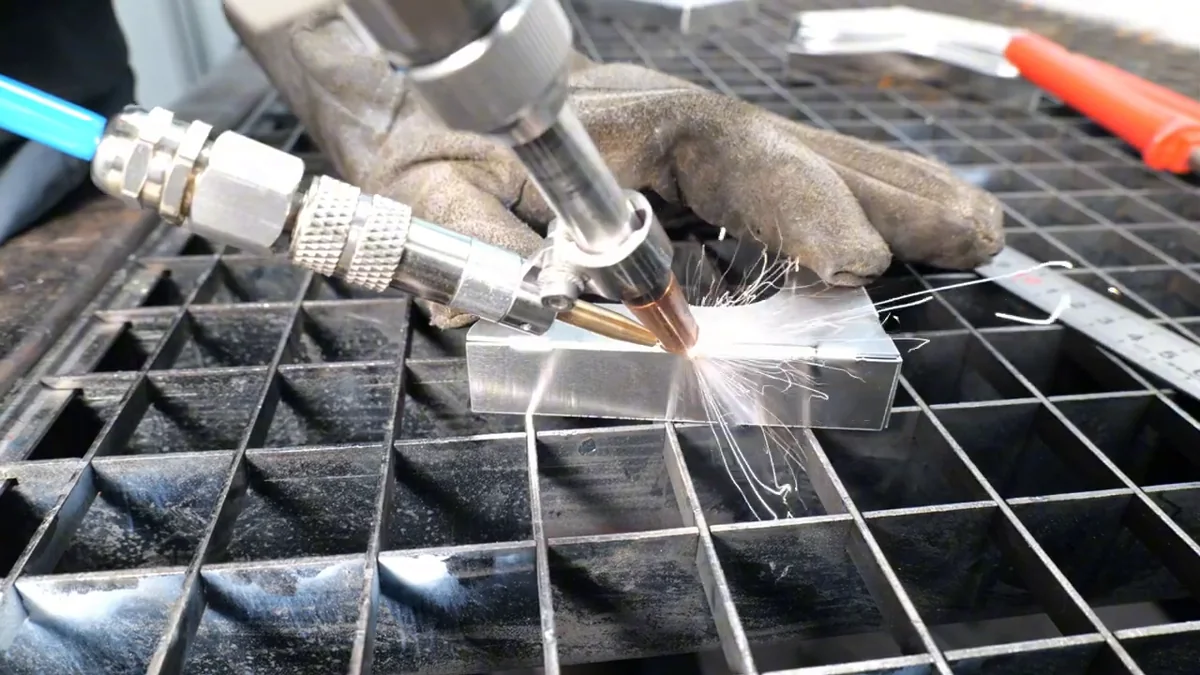
Was Anlauffarben sind und warum sie stören
Neben einer Schweißnaht an nichtrostendem Stahl färbt sich das Metall gelb, braun oder blau. Diese Anlauffarben sind Oxidschichten. Sie entstehen, wenn Wärme und Sauerstoff zusammen auf die Oberfläche wirken. Die Passivschicht, die den Stahl sonst schützt, verändert dabei Dicke und Aufbau und kann bis zu 300 nm dick werden. Zuverlässig schützt sie dann nicht mehr.
Der Grund liegt unter der Farbe. Chrom wandert in die Oxidschicht, und darunter bleibt eine chromärmere Zone zurück. Eine neue Passivschicht bildet sich nur auf einer metallisch blanken Oberfläche mit vollem Chromgehalt. Zunder, Anlauffarben und chromverarmte Bereiche verhindern das örtlich, schreibt die Informationsstelle Edelstahl Rostfrei. Entfernt werden müssen deshalb die Farbe und die verarmte Schicht darunter.
Die Farbe verrät ungefähr, wie heiß die Stelle war. Wählen Sie einen Farbton:
Anlauffarben an 1.4301
Welche Farbe bei welcher Temperatur entsteht
Blassgelb, rund 290 °C. Im Bereich bis 400 °C ist die Beständigkeit gegen Lochkorrosion nach Messungen eines Gaseherstellers kaum beeinträchtigt. Ob die Farbe bleiben darf, entscheidet die Anforderung des Kunden.
Strohgelb, rund 340 °C. Im Bauwesen verlangt die Informationsstelle Edelstahl Rostfrei, auch Strohgelb und hellere Töne zu entfernen. Andere Quellen halten Gelb in den meisten Fällen für tolerierbar.
Dunkelgelb, rund 370 °C. Noch im Bereich, in dem die Messungen wenig Einfluss zeigen. Für Lebensmittel- und Pharmatechnik gilt meist: keine Anlauffarben, auch nicht diese.
Braun, rund 390 °C. Die Grenze. Ab etwa 400 °C beginnt der Bereich, in dem das Lochkorrosionspotenzial nach den Messungen stark abfällt. Entfernen.
Purpurbraun, rund 420 °C. Zwischen 400 und 800 °C fällt das Lochkorrosionspotenzial nach den Messungen dramatisch ab, bei drei untersuchten Stählen auf denselben niedrigen Wert. Entfernen.
Dunkelpurpur, rund 450 °C. Wie Purpurbraun: Die Oxidschicht schützt nicht mehr, darunter liegt eine chromärmere Zone. Farbe und Zone müssen weg.
Blau, rund 540 °C. Deutliche Oxidschicht. Bürsten allein genügt bei hohen Anforderungen nicht; das Merkblatt der Edelstahl-Informationsstelle verlangt dann zusätzlich das Beizen.
Dunkelblau, rund 600 °C. Die dickste Schicht der Skala. Bei starken Anlauffarben und Zunder ist das Beizen nach dem Merkblatt nicht zu umgehen.
Müssen alle Anlauffarben weg?
Darüber sind sich die Quellen nicht einig. Ein Gasehersteller hat das Lochkorrosionspotenzial an drei nichtrostenden Stählen gemessen. Bei gelben Anlauffarben war es kaum beeinträchtigt, bei roten bis rotbraunen fiel es dramatisch ab. Sein Schluss: Gelb kann in den meisten Fällen bleiben, je heller, desto besser.
Die Informationsstelle Edelstahl Rostfrei ist für Bauanwendungen strenger. Nach ihrem Merkblatt von 2024 sollen alle Anlauffarben entfernt werden, auch Strohgelb und heller. Wo das nicht möglich ist, soll die Naht den Bereich vollständig verschließen. Lebensmittel- und Pharmatechnik verlangen meist absolute Freiheit von Anlauffarben.
Für die Praxis heißt das: Vereinbaren Sie mit dem Kunden, welcher Zustand abgenommen wird, bevor Sie über das Verfahren entscheiden. Am besten ist die Anlauffarbe, die gar nicht entsteht. Mit Wurzelschutzgas und weniger als etwa 50 ppm Restsauerstoff ist nur schwache Färbung zu erwarten.
Beizen, elektrochemisch, Bürsten oder Laser
Das Merkblatt zum Schweißen von Edelstahl nennt fünf Wege, eine Naht zu reinigen: Bürsten, Schleifen, Polieren, Strahlen und Beizen. Der Laser steht dort nicht. Verglichen hat ihn 2019 eine Abschlussarbeit an der Königlich Technischen Hochschule Stockholm, betreut vom Forschungsinstitut Swerim: Laser, elektrochemische Reinigung und Beizen an denselben Nähten.
| Lasergepulst | BeizenPaste oder Bad | ElektrochemischElektrolyt und Strom | Bürsten, Schleifenmechanisch | |
|---|---|---|---|---|
| Zeit je Probe im Versuch | spricht dafür: rund 15 Sekunden | spricht dagegen: rund 5 Stunden | mit Einschränkung: 5 bis 10 Minuten | mit Einschränkung: nicht gemessen |
| Korrosionsbeständigkeit danach | mit Einschränkung: im Versuch verbessert, aber nicht vollständig passiv | spricht dafür: gilt als Maßstab | spricht dafür: im Versuch neben der Naht passiv | mit Einschränkung: bei hohen Anforderungen danach beizen |
| Gefahrstoffe | spricht dafür: keine Chemikalien, Rauch absaugen | spricht dagegen: Flusssäure und Salpetersäure | mit Einschränkung: schwächere Elektrolyte | spricht dafür: keine |
| Abwasser und Abfall | spricht dafür: Filterstaub | spricht dagegen: Spülwasser auffangen und behandeln | mit Einschränkung: weniger strenge Entsorgung | spricht dafür: Schleifstaub |
| Starke Anlauffarben, Zunder | mit Einschränkung: im Versuch klären | spricht dafür: nicht zu umgehen | spricht dagegen: dicker Zunder leitet den Strom nicht | mit Einschränkung: Schleifen nötig |
| Einrichten für eine neue Naht | spricht dagegen: aufwendig: Parameterversuche, Fokus halten | spricht dafür: auftragen, einwirken, spülen | spricht dafür: Gerät und Elektrolyt | spricht dafür: sofort |
| In den Edelstahl-Merkblättern genannt | spricht dagegen: nein | spricht dafür: ja | spricht dafür: ja | spricht dafür: ja |
spricht dafürmit Einschränkungspricht dagegen
Beizen ist der Maßstab. Nach dem Merkblatt der Informationsstelle erreicht nur eine Beizbehandlung die optimale Korrosionsbeständigkeit. Der Preis dafür ist die Chemie: Beizmittel enthalten in der Regel Flusssäure und Salpetersäure. Flusssäure ist beim Verschlucken, bei Hautkontakt und beim Einatmen lebensgefährlich. Die Berufsgenossenschaft verlangt unter anderem zu prüfen, ob sich das Verfahren ersetzen lässt, und verbietet Alleinarbeit. Alle Spülwässer sind aufzufangen und zu behandeln.
Bürsten und Schleifen kommen ohne Chemie aus. Gebürstet wird mit nichtrostenden Bürsten, die nie an anderem Material waren, geschliffen mit eisenfreien Werkzeugen. Bei hohen Anforderungen an die Korrosionsbeständigkeit verlangt das Merkblatt danach trotzdem das Beizen.
Was der Laser an der Naht leistet
In der schwedischen Untersuchung entfernten alle drei verglichenen Verfahren mehr oder weniger alle sichtbaren Anlauffarben: Laser, elektrochemische Reinigung und Beizen. Die kritische Lochkorrosionstemperatur stieg gegenüber der ungereinigten Naht, in einigen Fällen bis auf das Niveau des Grundwerkstoffs. Die Unterschiede zwischen den Verfahren waren meist klein und hingen vom Werkstoff ab. Gebeizte Proben zeigten tendenziell kleinere oder weniger Löcher.
Zwei Dinge sprechen in dieser Arbeit gegen den Laser. In einer elektrochemischen Messung war die lasergereinigte Probe neben der Naht ähnlich aktiv wie die ungereinigte, eine vollständige Passivierung wurde nicht erreicht. Und das Einrichten für eine neue Naht ist aufwendig: Es braucht mehrere Parameterversuche, der Fokus muss gehalten werden, und an den Umkehrpunkten der Scanbewegung kommt zusätzliche Wärme ins Material.
Andere Arbeiten fallen günstiger aus. Eine begutachtete Untersuchung mit einem Nanosekunden-Faserlaser berichtet, dass die Lochkorrosionsbeständigkeit nach dem Entfernen der Anlauffarben stieg, sofern die Energiedichte über einer Schwelle lag. An 1.4301 bildete sich unterhalb von 11,19 J/cm² ein dichter, gleichmäßiger Passivfilm. Darüber wurde der Stahl anfällig für erneute Korrosion. Es gibt also ein Fenster, und es ist am Bauteil zu finden.
Aus alldem folgt: Der Laser reinigt die Naht schnell, ohne Säure und ohne Abwasser. Ein Nachweis der Passivierung ist das nicht. Wo Korrosionsbeständigkeit gefordert ist, gehört eine Prüfung dazu, und der Laserstrahl braucht freie Sicht auf die Naht.
Vor dem Schweißen reinigen: weniger Poren
Mindestens so gut belegt ist der Nutzen vor dem Schweißen. Aluminium ist empfindlich: Oxid- und Hydroxidschichten bringen Wasserstoff in die Schmelze, und der löst sich in flüssigem Aluminium bis zu 70-mal besser als im festen. Beim Erstarren bleiben Poren zurück.
An Karosserieblech aus Aluminium senkte die Laserreinigung die Porosität von Kehlnähten auf unter 0,5 %. Ohne Reinigung lag sie bei 10 bis 80 %. In einer zweiten Untersuchung mit Öl und Wasser auf der Fügestelle fiel die Porosität nach der Laserreinigung von 28,7 % und 2,7 % auf 0,09 %. Der schwarze Schmauch, der beim Aluminiumschweißen neben der Naht bleibt, wird durch Reinigen nach dem Schweißen entfernt. Wie die Vorbereitung im Einzelnen abläuft, steht auf der Seite Oberflächenvorbereitung.
Silikate und Schmauch vor dem Lackieren
An MAG-Nähten bleiben Silikatinseln, Zunder und Schmauch zurück. In der kathodischen Tauchlackierung können sie erhebliche Qualitätsprobleme verursachen und in der Folge Korrosionsschäden. Üblich ist heute das Strahlen mit einem festen Strahlmittel wie Korund und ein eigener wässriger Reinigungsschritt.
Ein Laserhersteller schreibt, Oxide und organische Rückstände im Nahtbereich ließen sich sehr gut entfernen; bei Schweißspritzern und glasartigen Silikaten könne das Verfahren an Grenzen kommen. Messwerte von Forschungseinrichtungen zur Laserreinigung vor der KTL haben wir nicht gefunden. Wer diese Aufgabe hat, sollte sie an eigenen Nähten erproben lassen.
Laserschweißen und Laserreinigen sind zweierlei
Beide Verfahren nutzen Laserlicht, mehr haben sie nicht gemeinsam. Laserstrahlschweißen ist ein Schmelzschweißverfahren, in der Norm EN ISO 4063 der Prozess 52. Fokussierte Strahlung schmilzt das Metall in einem eng begrenzten Bereich auf, und eine Dampfkapillare lässt die Naht tief ins Blech reichen. Dafür braucht es Leistungsdichten von einigen Megawatt pro Quadratzentimeter.
Ein Reinigungslaser soll genau das nicht tun. Seine Pulse wirken nur wenige zehn Nanometer bis wenige Mikrometer tief, und der Grundwerkstoff bleibt fest. Beides trifft sich an der Naht: Das Merkblatt verlangt für das Laserstrahlschweißen äußerste Sauberkeit, weil schon Spuren von Verunreinigungen Heißrisse verursachen können. Diese Seite behandelt die Reinigung und ist kein Angebot für ein Laserschweißgerät.
Was in die Geräteanfrage gehört
Nennen Sie Grundwerkstoff, Schweißverfahren und den Zustand der Naht. Edelstahl und Aluminium sollten nicht mit denselben Annahmen beurteilt werden. Beschreiben Sie typische Nahtformen, Bauteilabmessungen und Einsatzhäufigkeit, und halten Sie fest, welcher Zustand abgenommen wird: sichtbar frei von Anlauffarben, beschichtbar oder mit Nachweis der Korrosionsbeständigkeit.
Was kostet ein Laser für die Schweißnahtreinigung?
Nennen Sie Werkstoff, Nahtart und gewünschte Oberfläche. Der Preis steht im Angebot.
Für wechselnde Bauteile sind die Fragen zur handgeführten Laserreinigung hilfreich. Bei wiederkehrenden Teilen können Positionierung und Automatisierung separat betrachtet werden. Absaugung und Schutzkonzept gehören in die technische Klärung; eine universelle Einstellung für alle Nähte wird hier nicht empfohlen.