Laserreinigungsgerät für Ihre Anwendung auswählen
Beginnen Sie mit der Schicht, die weg soll, dem Werkstoff, der bleiben muss, und der Zugänglichkeit des Bauteils. Rost, Oxide, Lack, Klebstoffe und Produktionsrückstände sind unterschiedliche Aufgaben, auch wenn sie auf demselben Teil vorkommen.
Eine Oberfläche vor dem Beschichten, Kleben oder Schweißen verlangt andere Prüfkriterien als eine Form, die in den nächsten Produktionszyklus geht. Entscheidend sind der Folgeprozess, die zu bearbeitende Fläche und die Prüfung des Ergebnisses. Bei unklaren Material- und Rückstandskombinationen hilft ein Versuch am Muster.
Laser-Anwendungen im Überblick: Aufgabe, Eignung, Grenzen
Jede der fünf Anwendungen hat eine eigene Seite mit Zahlen, Quellen und Grenzen.
Rost entfernen
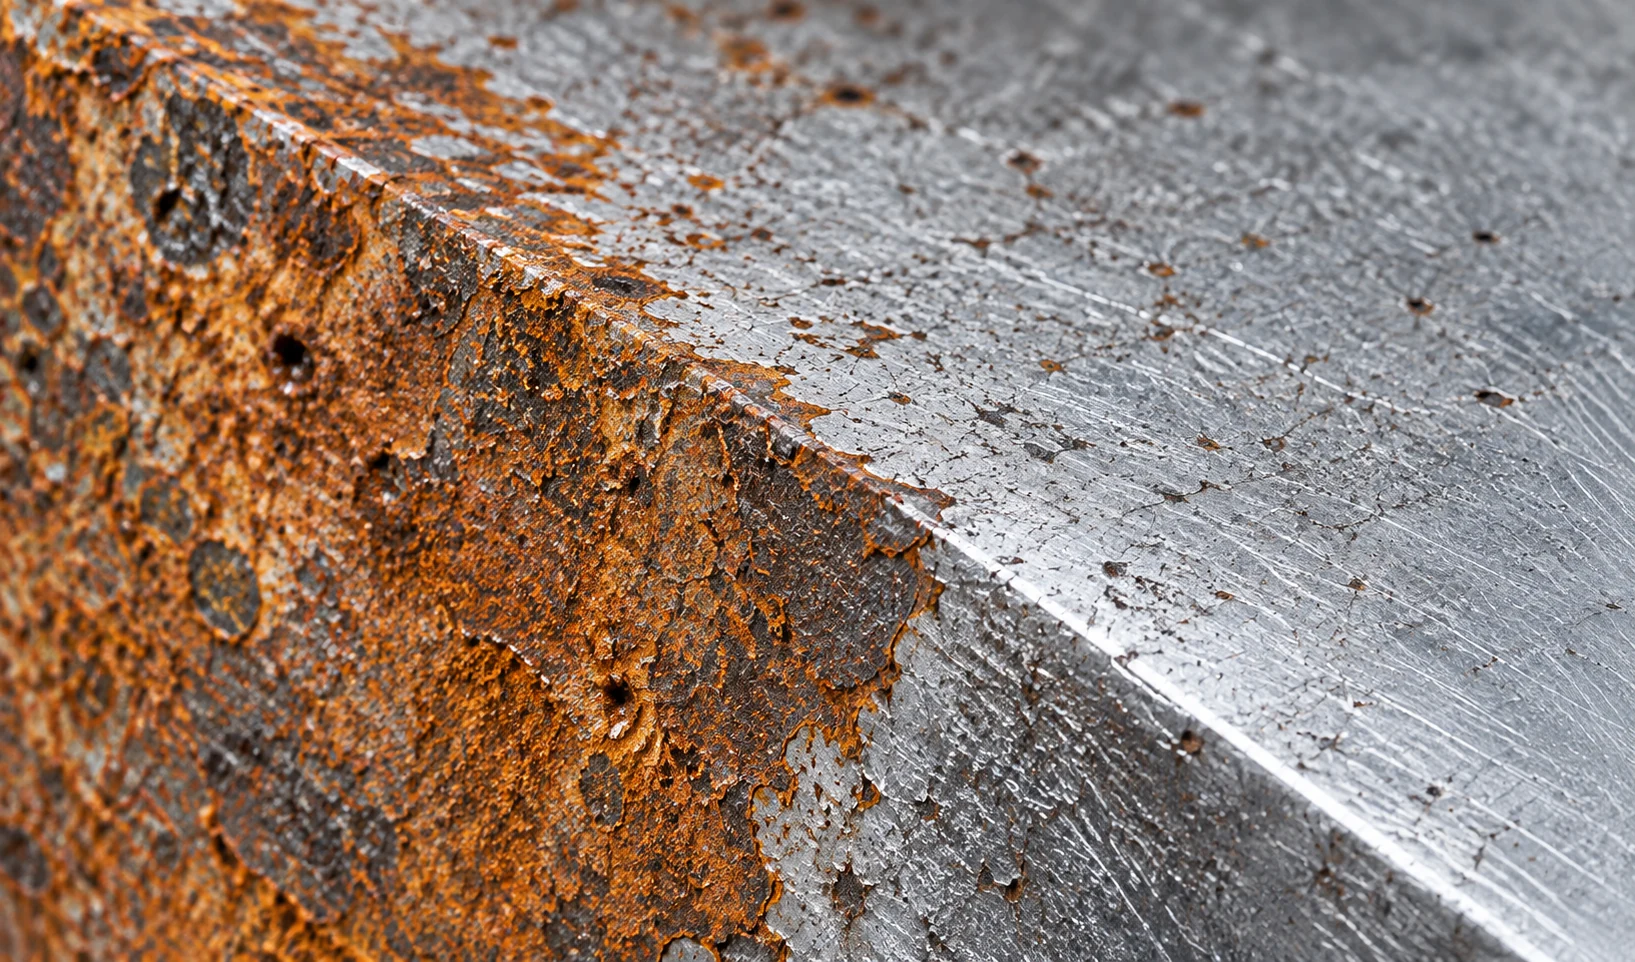
Der Laser trägt die Rostschicht ab, der Stahl darunter bleibt bei passender Einstellung stehen. Das lohnt vor allem dort, wo das Bauteil selbst nichts abbekommen darf: an Formen, Passflächen, einzelnen Stellen montierter Maschinen und an der Fügestelle vor dem Schweißen. Fest haftender Walzzunder geht nicht wirtschaftlich ab, auf sehr großen Flächen ist Strahlen schneller. Unter altem Rost sitzt oft ein alter Rostschutzanstrich, etwa Bleimennige, deren Blei beim Abtragen in den Rauch gelangt. Eine Absaugung gehört deshalb zur Aufgabe. Zahlen zur Flächenleistung und zum Schutz nach dem Entrosten stehen auf der Seite Rost mit Laser entfernen.
Lack entfernen
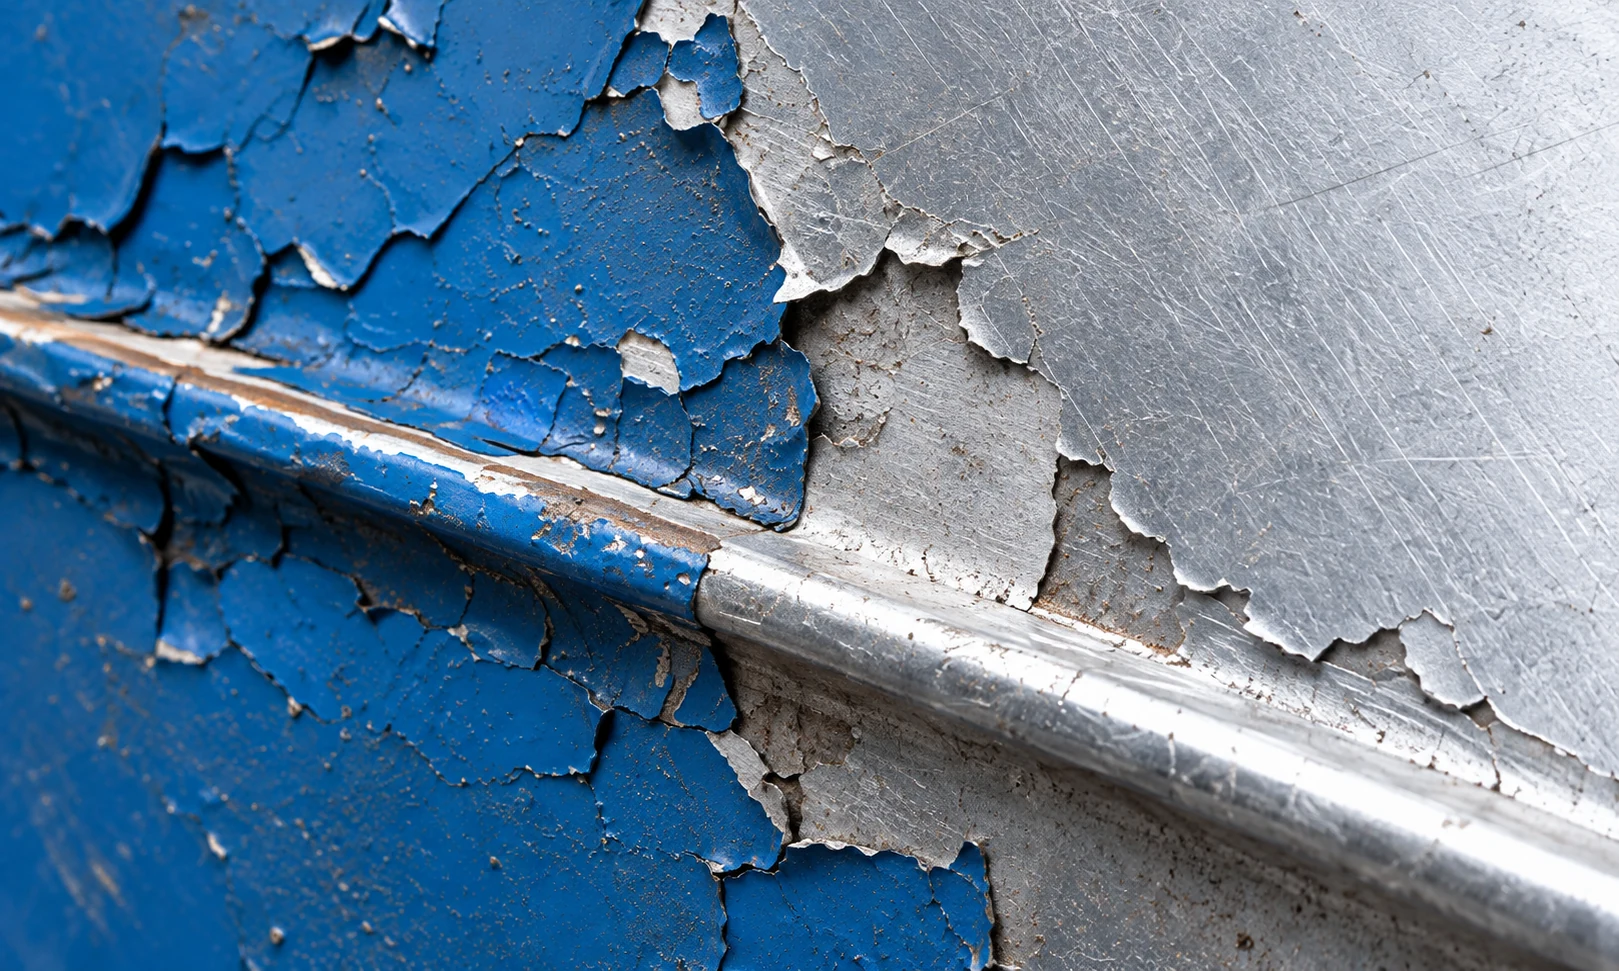
Der Lack nimmt das Licht auf und wird Lage für Lage abgetragen. Die Tiefe lässt sich steuern: Auf Wunsch geht nur der Decklack ab, die Grundierung bleibt stehen. Eine Teilfläche braucht kein Abkleben, weil die Kante scharf ist. Je dicker die Beschichtung, desto mehr Durchgänge und Zeit; sehr dicke, mehrlagige Altanstriche sind möglich, aber langsam. Alte Anstriche sollten vor der Arbeit auf Schadstoffe geprüft werden. Welche Beschichtungen dokumentiert sind, zeigt die Seite Laser entlacken.
Oberflächen vorbereiten
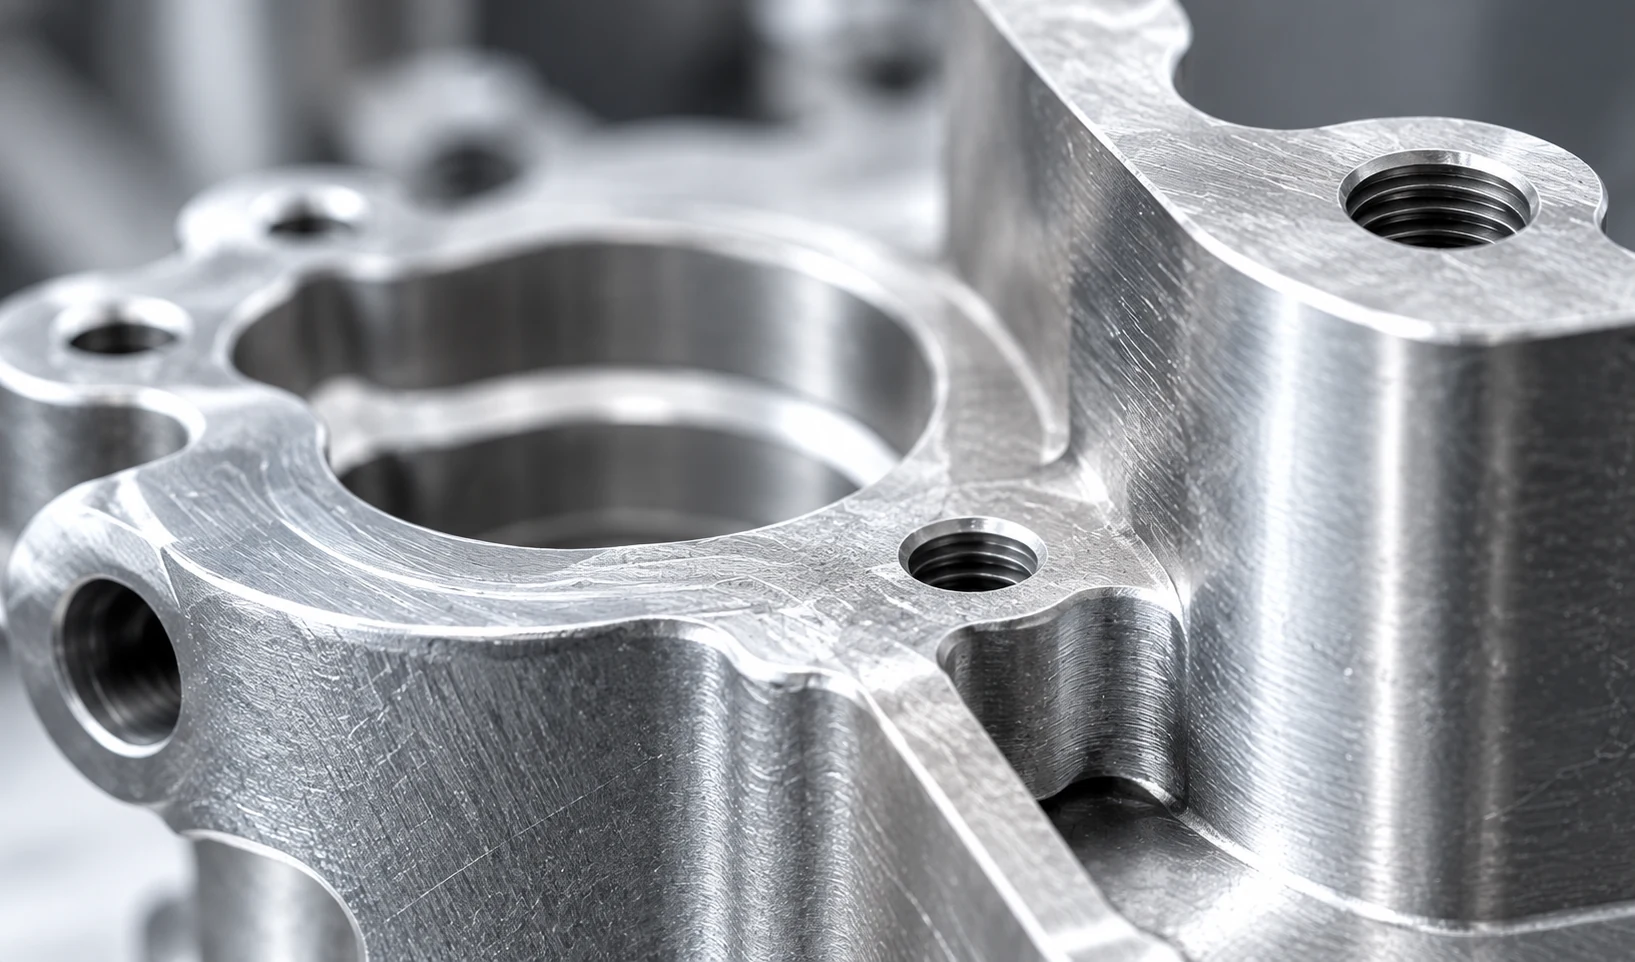
Vor dem Kleben, Beschichten oder Schweißen nimmt der Laser Öl, Trennmittel und Oxide von genau der Stelle, die gefügt wird. Er wirkt nur wenige Mikrometer tief. In einem Forschungsprojekt an Aluminium verlor eine nur entfettete Klebung nach der Alterung rund 70 % ihrer Festigkeit, die laservorbehandelte 14 %. Für dicke Schichten und Bohrungen ist das Verfahren nicht gedacht, denn der Strahl braucht freie Sicht. Das Ziel gibt der Folgeprozess vor. Klebung, Beschichtung und Schweißen behandelt die Seite Oberflächenvorbereitung mit Laser einzeln.
Formen und Werkzeuge reinigen
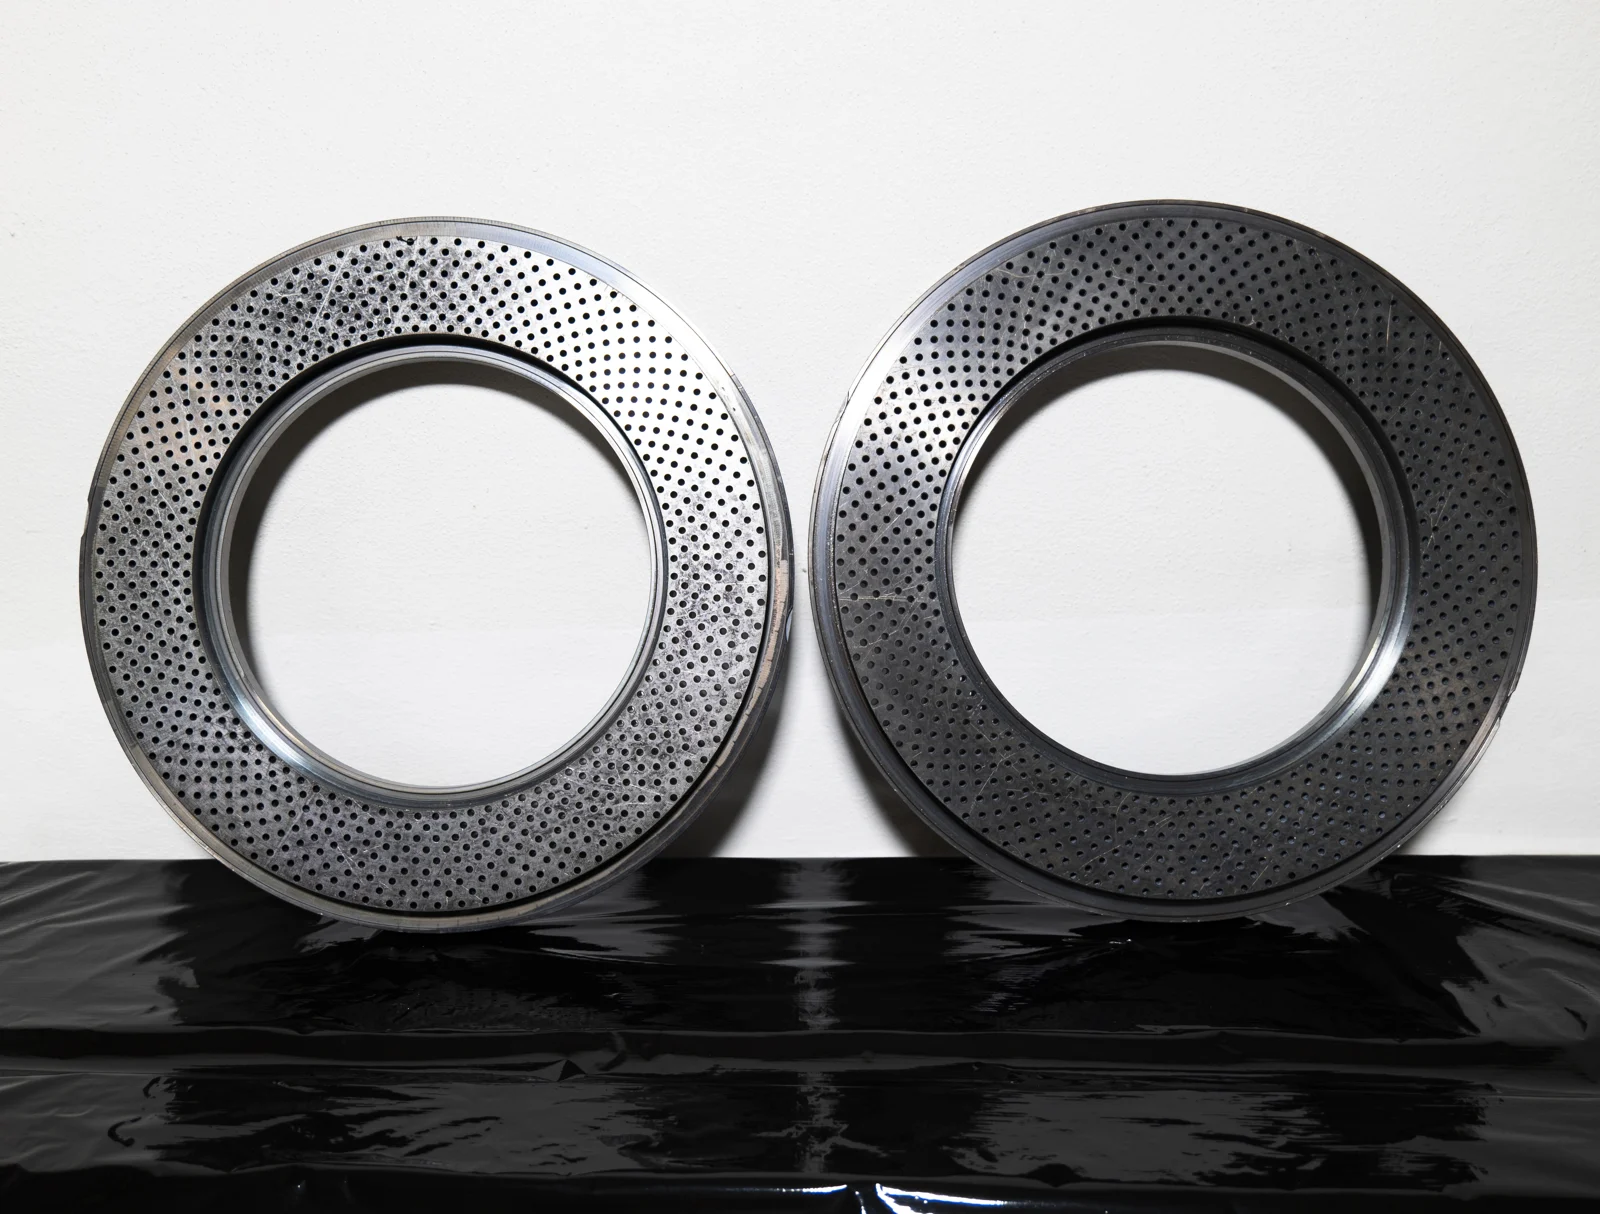
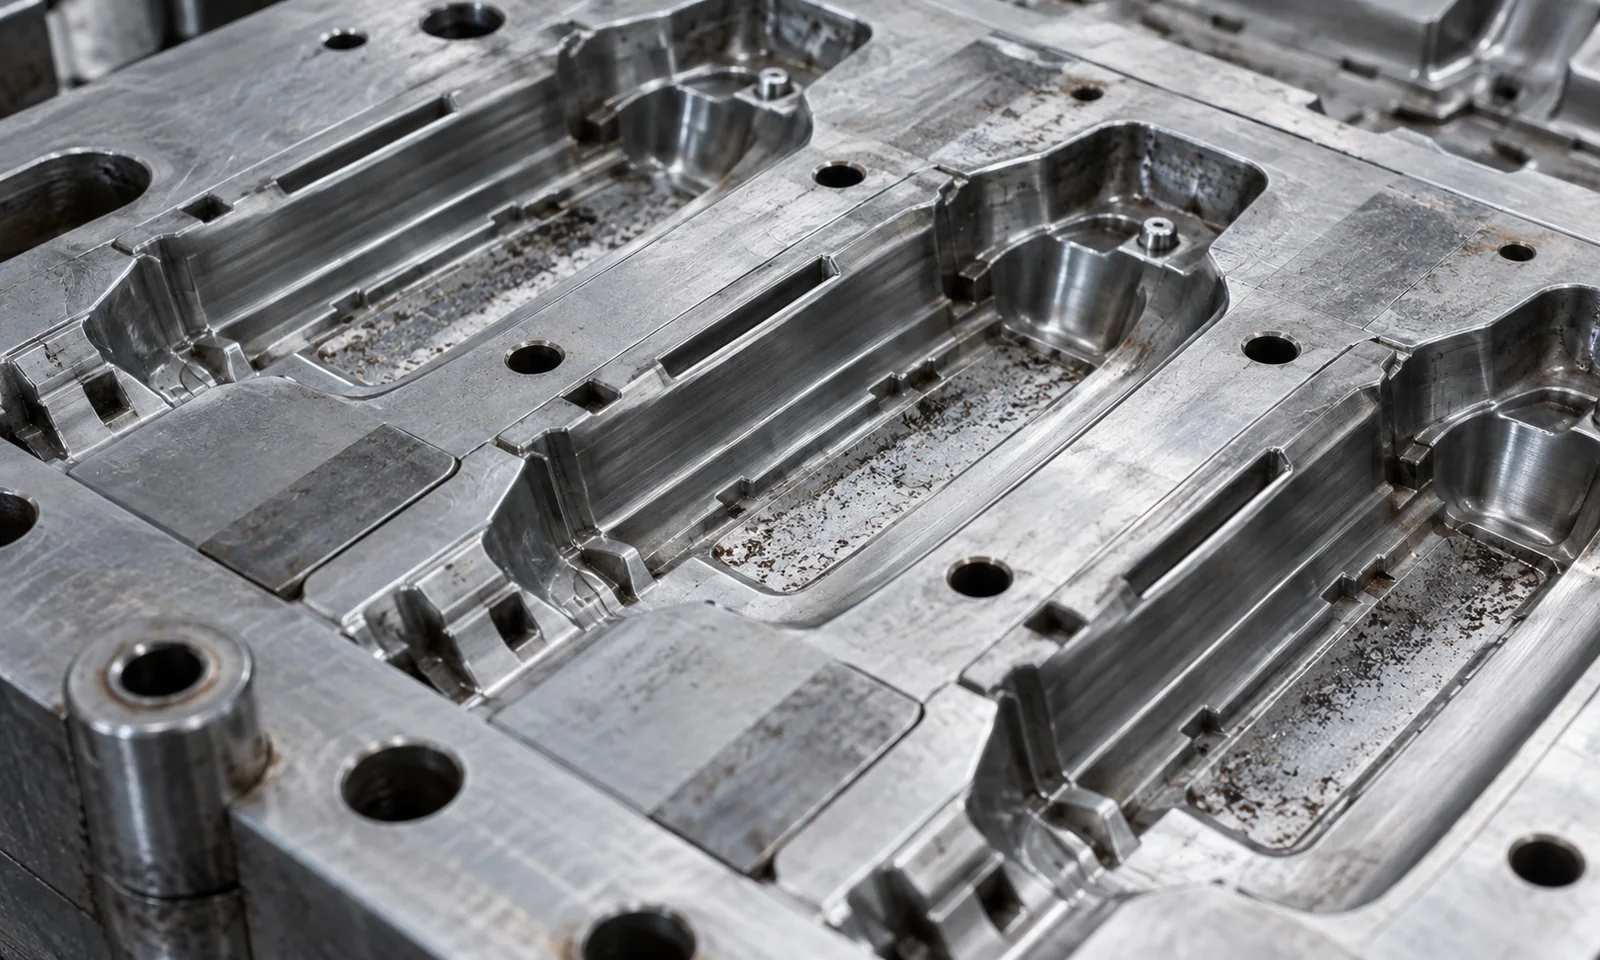
In Formen bleiben Produktreste, Trennmittel und Beläge zurück. Der Laser löst sie, ohne die Kontur anzugreifen. Beim Strahlen verrunden dagegen feine Gravuren, und Strahlmittel setzt Entlüftungen zu. Am besten belegt ist das Verfahren bei Reifenformen, beim Spritzguss ist die Datenlage dünner. Hochglanzpolierte und galvanisch hergestellte Nickelformen können ihren Glanzgrad ändern, bei verchromten Formen ist das Fenster eng. Ein Versuch am Musterteil ist deshalb ratsam. Welche Formen sich eignen, steht auf der Seite Formenreinigung mit Laser.
Schweißnähte reinigen
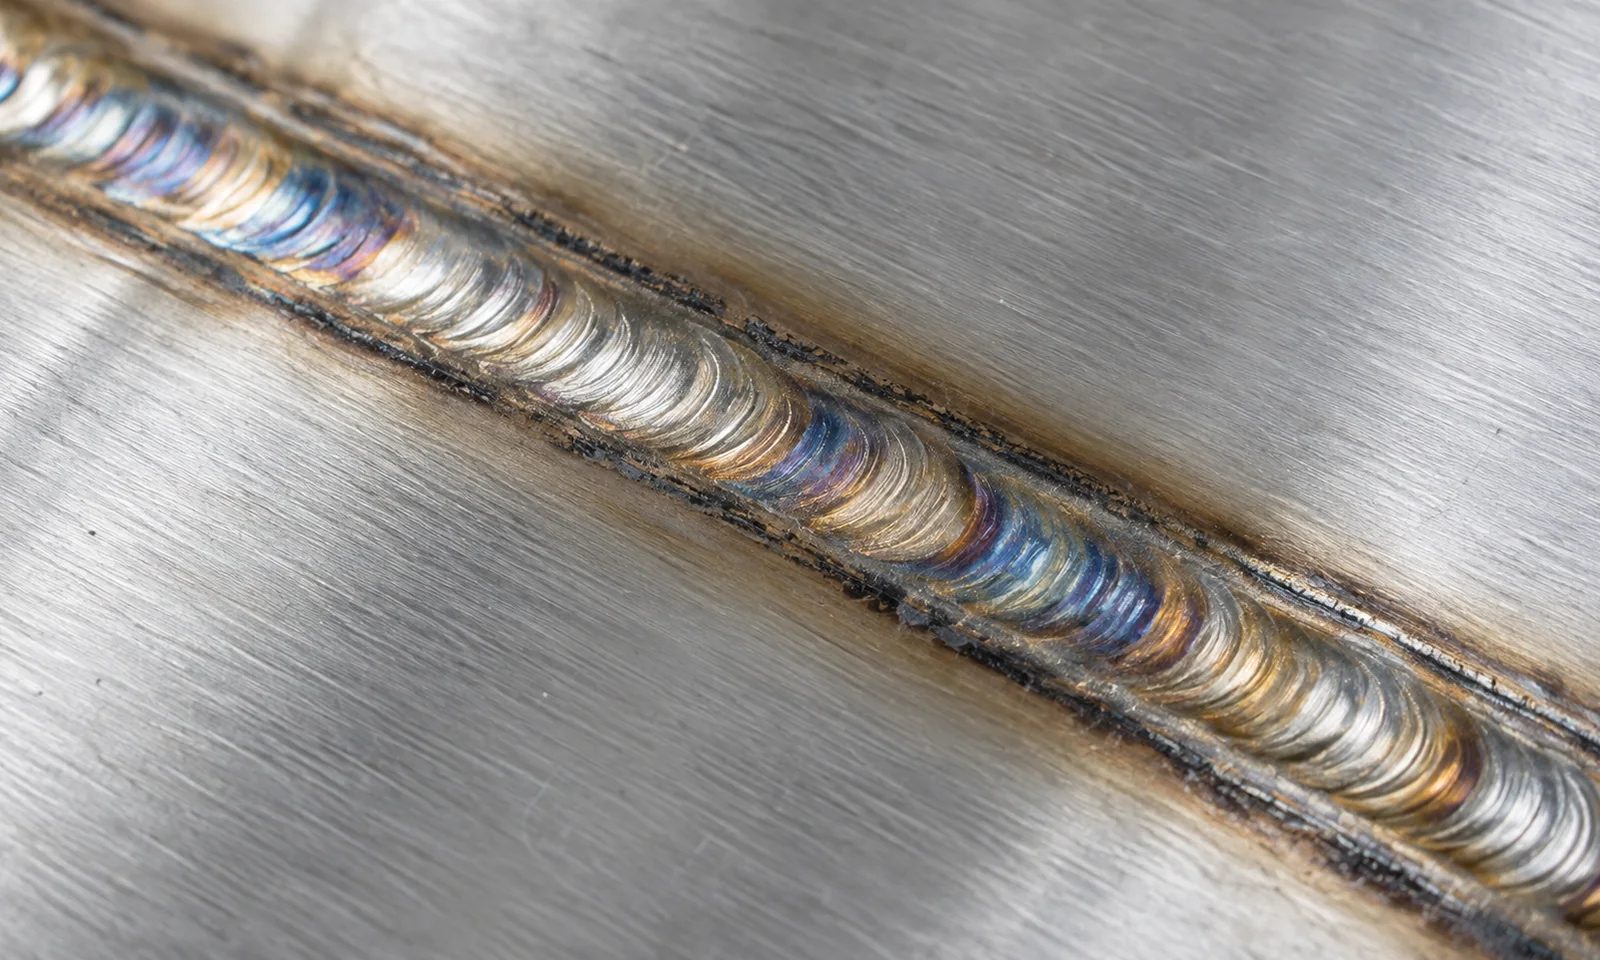
Neben Nähten an Edelstahl entstehen gelbe, braune oder blaue Anlauffarben. Der Laser entfernt sie ohne Säure und ohne Abwasser. Ein Nachweis der Passivierung ist das nicht: Wo Korrosionsbeständigkeit gefordert ist, ist eine Prüfung ratsam, und das Beizen gilt weiter als Maßstab. Vor dem Schweißen von Aluminium senkte die Reinigung in einer Untersuchung die Porosität der Naht von 10 bis 80 % auf unter 0,5 %. Beizen, Bürsten und Laser vergleicht die Seite Schweißnähte mit Laser reinigen.
Womit Sie beginnen
Fünf Angaben ordnen Ihre Aufgabe einer Anwendung zu und grenzen die Leistungsklasse ein:
- Benennen Sie die Schicht, die entfernt werden soll, und schätzen Sie ihre Dicke.
- Notieren Sie den Werkstoff darunter und was sich an ihm nicht ändern darf.
- Halten Sie fest, wie groß die Fläche pro Auftrag ist und wie oft die Arbeit anfällt.
- Legen Sie fest, was nach der Reinigung mit dem Teil geschieht.
- Klären Sie, ob an einem festen Arbeitsplatz oder an wechselnden Orten gearbeitet wird.
Die Kaufberatung führt diese Punkte der Reihe nach durch. Den Zustand von Rost beschreiben zwei Fotos am einfachsten.
Wo die Anwendungen enden
Holz, Stein und Graffiti sind eigene Anwendungen mit eigenen Grenzen. Für sie nennt Laserkompass keine Geräteauswahl. Auch innerhalb der fünf Anwendungen gilt: Der Strahl braucht freie Sicht, und die Eignung für Ihr Bauteil zeigt erst der Versuch. Wie sich der Laser gegen das Sandstrahlen schlägt, steht im Vergleich Laserreinigung oder Sandstrahlen.
Die Geräteübersicht zeigt Modelle für Ihre Anfrage. Der Branchenbereich ergänzt den Kontext für Automobilindustrie und Instandhaltung. Falls Sie mehrere Aufgaben planen, beschreiben Sie jede einzeln in Ihrer Anfrage und nennen Sie die wichtigste Anwendung.